


Bransjenyheter
Hjem / Nyheter / Bransjenyheter / Kjøperveiledning for CNC Vertical Machining Center: Nøkkelspesifikasjoner og utvalgstips
Kjøperveiledning for CNC Vertical Machining Center: Nøkkelspesifikasjoner og utvalgstips
 2026.09.02
 Bransjenyheter
To butikker bestiller vertikale maskineringssentre samme dag. Man handler for en enkelt familie av aluminiumshus; de andre planene muggarbeid pluss en blanding av plastinjeksjonsdeler. Seks måneder senere oppgir en butikk raskere ledetider og den andre kjemper mot spindelvibrasjoner. Begge maskinene ser like ut på et dataark. Forskjellen kommer ned til hvordan hver maskin matcher butikkens faktiske arbeidsmengde, ikke til merkenavnet på støpingen.
Hva er et CNC vertikalt maskineringssenter?
Definisjon som betyr noe på gulvet
Et CNC vertikalt maskineringssenter er en fresemaskin med en spindel orientert vertikalt, vinkelrett på arbeidsbordet. Arbeidsstykket blir klemt til et T-sporbord, og spindelen fjerner metall mens den beveger seg langs X-, Y- og Z-aksene. Dette er den klassiske konfigurasjonen for platelignende deler, dyser, armaturer og små til mellomstore hus.
Den vertikale utformingen fungerer bra for mange butikker fordi spon faller ut av skjæresonen, kjølevæske renner naturlig, og operatøren kan se kuttet uten å bøye seg rundt maskinen. Den sikten alene hjelper med første del inspeksjon og feilsøking.
Standardkomponenter på de fleste VMC-er
- En vertikal spindel drevet av et belte eller direktedrevet motor
- Et T-sporbord med opptil 1270 mm eller mer X-aksevandring
- En automatisk verktøyveksler, vanligvis med 12 til 24 verktøy
- En CNC-kontroller som koordinerer de lineære aksene
- Valgfritt 4. akse roterende bord for arbeid med flere ansikter
Hva en VMC gjør godt og hvor den kommer til kort
Konklusjon først: For flate deler, former og mest kompakte hus er en VMC den billigste veien til presis, repeterbar metallfjerning.
Vertikale bearbeidingssentre er effektive når arbeidsstykker holder seg fastklemt på bordflaten. Den vertikale spindelen gjør verktøyendringer forutsigbare, fastspenning er enkel, og oppsett er raskere for engangsprototyper og små batcher. Tyngdekraften fungerer i din favør: chips faller rett ned i stedet for å samle seg rundt verktøyet.
Når du sammenligner dette oppsettet med et horisontalt maskineringssenter, blir forskjellen tydelig. En VMC er det beste valget for deler som sitter flatt. HMC-er vinner når du trenger å bearbeide flere flater av en tung boks mens du holder delen i ro. Før du legger inn en bestilling, les denne sammenligningen av VMC og HMC slik at maskingeometrien samsvarer med delfamilien du kjører.
En begrensning å huske: Hvis du maskinerer store terninger som krever fire eller fem flater i en armatur, vil VMC tvinge deg til å avbryte syklusen og flytte på plass. Den nedetiden spiser inn kostnadsfordelen du oppnår på forhånd.
Hvilke VMC-spesifikasjoner betyr mest i praksis
Konklusjon først: Ikke start med merke eller pris. Start med de tre tallene som avgjør om delene dine passer: X-aksevandring, spindelhastighet og dreiemoment, og maksimal bordbelastning.
Aksevandring definerer den største arbeidsemnekonvolutten du kan håndtere. Maskinerer du et 300×200×150 mm aluminiumskap, er en 850×500×500 mm maskin nok. Men hvis produksjonslinjen din kjører 1200 mm ekstruderingsprofiler, trenger du en modell med lengre X-vandring. Å betale for overflødig reiser som forblir ubrukt er penger bundet opp i termisk masse du aldri vil utnytte.
Spindeloppførsel er neste filter. Høyt turtall ved lavt dreiemoment fungerer for aluminium. Mugg- og stålarbeid krever dreiemoment lavere i kurven. En beltedrevet spindel er enklere å vedlikeholde; en direktedrevet spindel gir bedre overflatefinish ved høyere hastigheter. Spør spesifikt hvor maskinen genererer dreiemomentbåndet.
Repeterbarhet betyr mer enn absolutt posisjoneringsnøyaktighet for de fleste jobbbutikker. Absolutt nøyaktighet forteller deg hvor maskinen går; repeterbarhet forteller deg om den går dit hver gang. For dag-til-dag toleranseholding er repeterbarhet i området ±5 μm et praktisk mål.
Før du signerer en kjøpsordre, kjør gjennom denne sjekklisten over spørsmål du bør stille før du kjøper en VMC , inkludert termisk kompensasjon, kontrollerkompatibilitet og tilgjengelighet av reservedeler.
Matche en VMC til produksjonsscenarioet ditt
Konklusjon først: Batchstørrelse, delform og materialhardhet bestemmer hvilken VMC-klasse du trenger mer enn noen markedsføringsspesifikasjoner gjør.
Hvis butikken din kjører 200 aluminiumsbraketter per måned og to formhulrom per måned, er ikke disse jobbene den samme maskinen. Brakettene vil ha hastighet og rimelig verktøy; formene ønsker stivhet og fin etterbehandlingsevne. En mellomklasse VMC med en direktedrevet spindel og et magasin med 20 verktøy kan dekke begge uten overinvestering.
For høyvolums bilarbeid, se på syklustiden. Hvert sekund som lagres på en 90-sekunders operasjon kan gi meningsfull utgang ved slutten av et skift. For formarbeid vil du ha en maskin som holder overflatefinish under konstant skjærebelastning, ikke en som bare sprinter gjennom luftpassasjer.
I følge bransjeundersøkelser samler VMC-adopsjon seg rundt støpeformer, bildeler, generell maskinering, romfart og elektronikk. Hvert segment legger vekt på en annen spesifikasjon først.
VMC-applikasjonsområder etter bransjeandel
Mold & Die 30 %
Automotive 25 %
Generell maskinering 20 %
Luftfart 15 %
Elektronikk 10 %
Den sanne kostnaden ved å eie en VMC
Konklusjon først: Kjøpesummen er kun den delen du kan forhandle deg frem til. Levetidskostnader skjuler seg i installasjon, verktøy, nedetid og energi.
Installasjon er en vanlig overraskelse. Noen tungskjærende VMC-er trenger et forsterket fundament fordi maskinens egen masse og skjærekrefter krever et stivt gulv. En dårlig nivellert maskin vil miste kalibreringen raskt. Spør produsenten om fundamenttegninger før du forplikter deg til en layout.
Verktøy og innredning er neste budsjettlinje. En grunnleggende spindel med et magasin med 24 verktøy trenger verktøyholdere, spennhylser og en forhåndsinnstiller for å være nyttig. For butikker som starter fra bunnen av, kan denne verktøypakken representere et betydelig tillegg til maskinens innkjøpspris.
Energiforbruket varierer også etter konfigurasjon. En større spindel og et skapklimaanlegg hever belastningen selv når maskinen er inaktiv. Hvis fabrikken din bare kjører dagskift, kan den forskjellen vises på strømregningen hver måned.
Vedlikehold er der den reelle kostnadsforskjellen viser seg. Spindellagre, lineær styresmøring og kuleskrueslag trenger alle tidsplaner. En billigere maskin som står nede i en uke kan koste mer enn prisforskjellen dersom den stopper en produksjonslinje med kundefrist.
Hvordan velge riktig VMC fra New Era Technology
Konklusjon først: New Era Technology tilbyr et komplett område for vertikalt bearbeidingssenter fra økonomi til kraftig skjæring, så beslutningen blir om å matche en serie til delene dine i stedet for å lete etter et kompatibelt produksjonsgulv.
For små fabrikker som bearbeider aluminium og bløtt stål i beskjedne partier, leverer den økonomiske EV-serien full VMC-funksjon uten overflødig overhead. EV850- og EV1060-modellene er designet for butikker som ønsker en enkel maskin med et kompakt fotavtrykk.
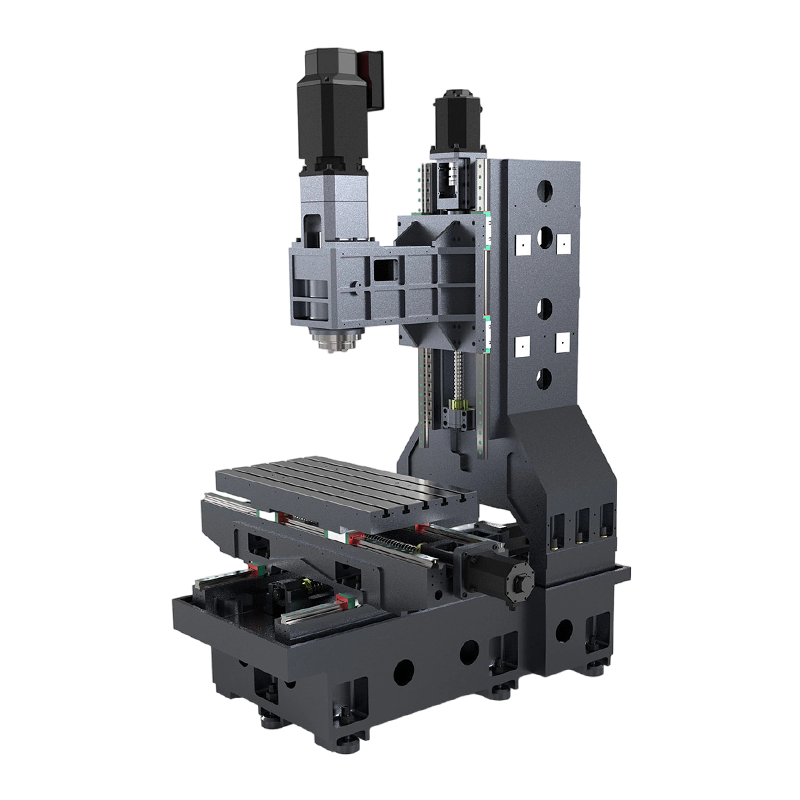 EV850 økonomisk vertikalt maskineringssenter for små batchproduksjon EV850 er designet for butikker som bearbeider aluminium og bløtt stål i beskjedne partier, og tilbyr full VMC-funksjonalitet med et kompakt fotavtrykk og enkel vedlikeholdstilgang, noe som gjør den til et praktisk valg for kostnadsbevisste operasjoner. Se produkt →
Muggbutikker og romfartsleverandører trenger en annen balanse. Den høyytelses VF-serien gir sterkere spindelrespons, bedre finish og den typen stivhet som støtter skjæring av herdet stål og etterbehandlinger med lange konturer. Hvis du kjører vanskelige materialer hele dagen, er dette klassen der det er mest sannsynlig at toleransedriften din vises først i delen, ikke i maskinen.
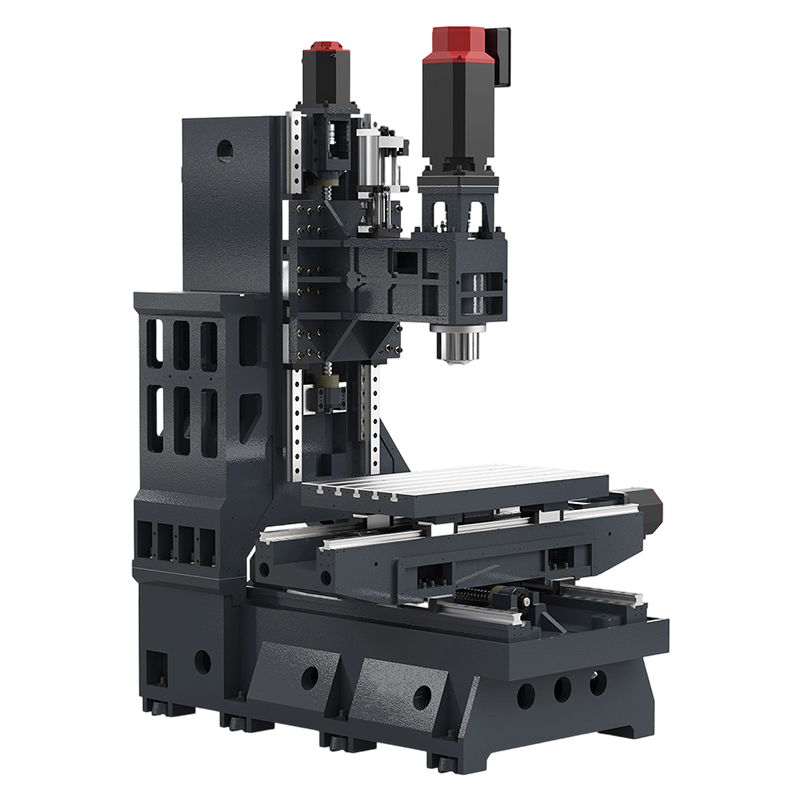 VF85 High Performance VMC for herdet stål og etterbehandling VF85 er ideell for form- og romfartsarbeid, og gir forbedret spindelrespons og stivhet for skjæring av herdet stål og lange etterbehandlingspass, og hjelper til med å opprettholde stramme toleranser selv i krevende materialer. Se produkt →
For lange profiler, skinnerammer eller store formbunner, se på storslagsserien. V127L forlenger X-aksens reise betydelig uten å ofre det kompakte vertikale fotavtrykket, noe som betyr at du kan holde lange deler inne i konvolutten mens du fortsatt flytter dem ut på butikkgulvet på vanlig måte.
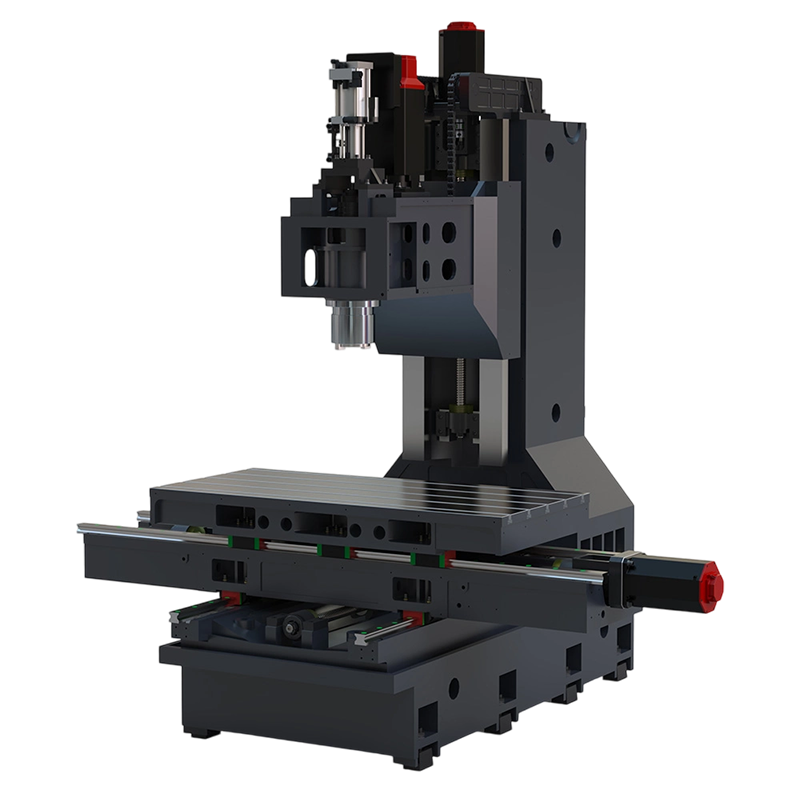 V127L Large Stroke VMC for lange profiler og moldbaser Med utvidet X-aksevandring, tar V127L plass til lange deler uten å ofre vertikal kompakthet, forenkler håndtering og tillater effektiv maskinering av skinnerammer, profiler og store formbaser. Se produkt →
Y-akse fireveismaskiner, som V138L og V158F, gir stivhet for store fresekrefter og store former. Hvis delene dine krever dype kutt på tykt stål, gir denne klassen deg støtten som trengs for å fjerne metall uten skravling.
Velge riktig VMC: Quick Decision Guide
Konklusjon først: Tilpass maskinserien til din typiske delfamilie, ikke til den største delen du noen gang har maskinert.
Skriv ned de fem beste arbeidsstykkene dine. Registrer konvoluttstørrelse, materiale, batchantall og nødvendig toleranse for hver. Sammenlign deretter med tabellen nedenfor. Denne enkle øvelsen filtrerer ut flere feilkjøp enn noen demodag.
| VMC-serien | Primære styrker | Best passende applikasjoner |
|---|---|---|
| EV850 / EV1060 | Kompakt, økonomisk, enkel betjening | Aluminiumsdeler, braketter, små partier |
| VF85 / VF116 | Høyere spindelrespons, raskere konturer | Formhulrom, herdet stål, romfart |
| V127L / VF138 | Forlenget X-aksevandring, stort bordareal | Lange profiler, skinnerammer, store plater |
| V138L / V158F | Fire Y-akseveier, kraftig stivhet | Store former, dype kutt, sterke freselaster |
VMC-vedlikehold og langsiktig ytelse
Konklusjon først: En VMC som får daglig rengjøring og månedlig kalibrering holder sin toleranse i årevis; en som blir ignorert mister den raskt.
Hold spindelkonen ren og tørk etter hvert skift. Spon som er igjen nær avsmalningen kan overføres til verktøyholderen og forårsake utløp, noe som direkte påvirker overflatefinish og hulldiameter. Det samme gjelder maskinens lineære føringer, som trenger regelmessig smøring i henhold til produsentens intervall.
Forebyggende kontroller av kuleskruer og servoforsterkninger bør skje minst kvartalsvis. Mange butikker opplever at en enkel laserkalibreringssjekk en eller to ganger i året fanger opp termisk drift og aksefeil før den produserer kasserte deler. Små pleietrinn koster lite; slitte spindellagre er dyre å bytte stillegående.
Ofte stilte spørsmål om CNC vertikale maskineringssentre
Q1: Hva brukes et vertikalt CNC-bearbeidingssenter til?
En VMC brukes til fresing, boring, tapping og konturer på flate eller korte deler, inkludert former, inventar og hus. Det er en generell metallskjæremaskin for små til mellomstore arbeidsstykker.
Q2: Hva er forskjellen mellom VMC og HMC?
En VMC har en vertikal spindel og fungerer best på deler som er festet flatt på et bord. En HMC har en horisontal spindel og passer til store bokser eller multi-face deler hvor maskinering av alle sider i ett oppsett er en prioritet.
Q3: Hva er de viktigste fordelene med en VMC?
Lavere kostnad sammenlignet med HMC-er, bedre fjerning av spon på grunn av tyngdekraften, enklere oppsett og delsynlighet, og lavere vedlikeholdskompleksitet. Disse gjør at den passer godt til jobbbutikker og verktøyrom.
Q4: Hvordan velger jeg riktig VMC for butikken min?
Start med delstørrelse, batchvolum, materialhardhet og toleranseområdet ditt. Tilpass deretter aksevandring, spindelhastighet, bordbelastning og verktøymagasinkapasitet til disse kravene.
Q5: Hvilket vedlikehold krever en VMC?
Daglig rengjøring av spindelavsmalningen og bordets T-spor, regelmessig styresmøring, periodiske kuleskruekontroller og årlig laserkalibrering for posisjoneringsnøyaktighet.
Q6: Hva er den vanligste årsaken til at VMC-nøyaktigheten avviker over tid?
Termisk ekspansjon er den viktigste årsaken. Endringer i romtemperatur eller lang kontinuerlig skjæring varmer opp maskinkroppen. Spindel termisk kompensasjon er funksjonen som holder nøyaktigheten stabil i løpet av dagen.


Hvis du er interessert i produktene våre, vennligst kontakt oss.
KONTAKTDETALJER
Nantong New Era Technology Co., LTD
- Femstjerners industripark, Chongchuan-distriktet, Nantong City, Jiangsu-provinsen, Kina
- TLF:+86-19851302688
- E-post: [email protected]
Produkter
Hurtiglenke
Nyheter
Mobilterminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alle rettigheter forbeholdt. Produsenter av CNC-bearbeidingssentre Kina fabrikk for bearbeidingssentre
