


Bransjenyheter
Hva bør jeg vurdere før jeg kjøper en VMC?
 2026.07.30
 Bransjenyheter
Rask svar: Hva bør jeg vurdere før jeg kjøper en VMC?
Før du kjøper en vertikalt bearbeidingssenter , det kellerte svaret er dette: match spindelkraften og hastighetsområdet til materialblandingen din, bekreft at bordstørrelsen og aksevandringen dekker den største delen av konvolutten, kontroller den strukturelle stivheten til støpe- og føringsbanedesignen, se gjennom den automatiske verktøyskifterkapasiteten og bekreft at CNC-kontrollplattformen passer til programmeringsarbeidsflyten din. Plasseringsnøyaktighet, kjølevæske- og sponstyring, automatiseringsberedskap og leverandørens produksjonsbakgrunn avrunder listen. A VMC maskin er et produksjonsmiddel med lang levetid, så beslutningen handler sjelden om et enkelt spesifikasjonsarknummer. Det handler om hvordan hele konfigurasjonen oppfører seg på tvers av din faktiske delblanding, skiftemønster og gulvlayout.
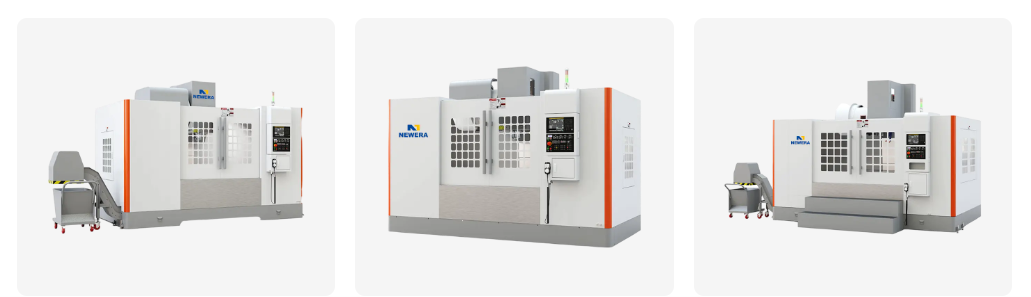
Avsnittene nedenfor går gjennom hver faktor i detalj, med referanseområder, sammenligningsdiagrammer og en sjekkliste for leverandørevaluering som kjøpere vanligvis bruker når de begrenser alternativene.
- Spindelkraft, turtallsområde og dreiemoment tilpasset ditt typiske materiale
- Bordstørrelse og aksevandring i forhold til den største delen av konvolutten
- Strukturell stivhet av støping, føringsveier og ribbedesign
- Verktøyskifterkapasitet og verktøyskiftehastighet for din del kompleksitet
- CNC kontrollplattform og hvordan den passer din eksisterende programmeringsarbeidsflyt
- Posisjoneringsnøyaktighet og repeterbarhet nødvendig for din toleranseklasse
- Automatiseringskompatibilitet for pallevekslere, robotlasting eller stangmating
- Leverandørens produksjonshistorie og teknisk støtte etter salg
Spindelkraft, hastighetsområde og dreiemoment tilpasset arbeidsstykkene dine
Spindelen er en del av en vertikalt bearbeidingssenter som mest direkte bestemmer hva du kan kutte, hvor raskt og hvor rent. En spindel valgt uten referanse til materialblandingen din har en tendens til å etterlate enten hastighet eller dreiemoment på bordet, og kjøpere oppdager ofte dette først etter at maskinen allerede er på gulvet. Det hjelper å tenke i tre brede spindelklasser i stedet for et enkelt tall.
Standard dreiemomentspindler
Denne klassen går mellom 6 000 og 10 000 o/min og favoriserer dreiemoment med lavt og middels hastighet, som passer til stål, støpejern og generell grovbearbeiding av formstål der sponbelastningen betyr mer enn overflatehastigheten. Butikker som kjører tyngre lagerfjerning på jernholdig materiale lener seg vanligvis mot denne klassen.
Mellomhastighetsbalanserte spindler
Dette området strekker seg fra ca. 10 000 til 15 000 rpm, og er en vanlig standard for blandede produksjonsgulv som kjører både stålkomponenter og aluminiumsdeler gjennom samme VMC maskin . Det er en praktisk mellomting i stedet for et spesialistvalg.
Høyhastighets spindler
Fra 15 000 opp til 24 000 o/min og noen ganger høyere, faller dreiemomentet på toppen av området i bytte mot overflatehastighet. Denne klassen passer til strukturelle deler av aluminium, grafittelektroder og finformbehandling der overflatekvaliteten avhenger av spindelhastighet i stedet for rå skjærekraft.
| Spindelklasse | Typisk fartsområde | Momentkarakter | Best egnet materiale |
|---|---|---|---|
| Standard dreiemoment | 6 000 til 10 000 rpm | Høyere dreiemoment i den lave enden | Stål, støpejern, formstål |
| Midthastighetsbalansert | 10 000 til 15 000 rpm | Balansert over hele området | Blandet stål- og aluminiumproduksjon |
| Høy hastighet | 15 000 til 24 000 rpm | Lavere dreiemoment nær topphastighet | Aluminium, grafitt, formbehandling |
Bordstørrelse, aksevandring og totalt maskinfotavtrykk
Bordstørrelse og X, Y, Z-reiser bestemmer den største delen du kan kjøre, men de bestemmer også hvor mye gulvplass, kranklaring og gangbredde maskinen skal oppta på butikkgulvet ditt. A lite vertikalt bearbeidingssenter er populær i verktøyrom og prototypebutikker nettopp fordi den holder fotavtrykket kompakt mens den fortsatt dekker vanlige brakett-, plate- og husstørrelser.
Referanse X-aksevandring etter vertikal bearbeidingssenterstørrelsesklasse
| VMC klasse | Bordstørrelse (ca.) | X / Y / Z Reise |
|---|---|---|
| Lite vertikalt maskineringssenter | 600 x 400 mm | 500 / 400 / 400 mm |
| Standard vertikalt maskineringssenter | 1000 x 500 mm | 1000 / 500 / 600 mm |
| Stort vertikalt maskineringssenter | 1500 x 800 mm og over | 1600 / 800 / 800 mm |
Utover de rå tallene, sjekk krankrokens høyde, gaffeltruckens tilgang til front- og sidepanelene, og klaringen til at elektriske skapdører kan åpnes helt under vedlikehold. Mange kjøpere dimensjonerer maskinen riktig, men glemmer servicegodkjenningen rundt den, som deretter tvinger fram en vanskelig layoutendring senere.
Strukturell stivhet, støpedesign og vibrasjonskontroll
Stivhet avgjør hvordan en vertikalt bearbeidingssenter oppfører seg under reell skjærebelastning i stedet for på tomgang. En maskin som på papiret ser identisk ut med en konkurrerende modell, kan fortsatt skravle, avlede eller miste finishkvaliteten når en tung grovbearbeiding begynner, og forskjellen spores vanligvis tilbake til støpedesign i stedet for motorstørrelse.
Se etter en bred søylebase, tykke innvendige ribber under bordet, symmetrisk termisk design mellom venstre og høyre side av søylen, og enten boksveis eller lineær føringsveikonstruksjon tilpasset den typiske skjæredybden. Boksveier favoriserer generelt kraftig grovarbeidsstabilitet, mens lineære føringsveier favoriserer rask travershastighet og lavere friksjon. Verken er universelt bedre; det riktige valget avhenger av om delblandingen din lener seg mot kraftig fjerning av masse eller raskere, lettere etterbehandling.
Vibrasjon og termisk stabilitet
Spør hvordan spindelhuset håndterer varme under lengre driftstid, siden termisk vekst i spindelen er en av de vanligste årsakene til dimensjonsdrift over et langt skift. En godt ribbet støping kombinert med en spindelkjølekappe reduserer gapet mellom første del av maskinen om morgenen og to hundredel senere i skiftet.
Kapasitet for automatisk verktøyskifter og verktøyskiftehastighet
Den automatiske verktøyveksleren, eller ATC, er hvor syklustiden ofte vinnes eller tapes på komplekse deler. To tall betyr mest: Magasinkapasitet, som er hvor mange verktøy maskinen kan holde klar, og verktøy til verktøyskiftetid, som er hvor raskt maskinen bytter mellom operasjoner.
Referanseverktøymagasinkapasitet etter krav til produksjonsmiks
En butikk som kjører et lite antall gjentatte deler trenger sjelden mer enn seksten til tjue verktøyposisjoner. En jobbbutikk med høy blanding som kutter mange forskjellige delenummer per uke drar nytte av et større magasin, siden færre manuelle verktøybytter i løpet av arbeidsdagen gir direkte mer spindeloppetid. Verktøy-til-verktøyskiftehastighet er viktigst på deler med hyppig verktøybytte, for eksempel detaljerte formhulrom eller deler med mange små funksjoner.
CNC-kontrollsystem og programmeringsgrensesnitt
Kontrollplattformen på en VMC maskin former daglig operatøropplevelse mer enn nesten noen annen enkeltkomponent. En dyktig spindel sammen med en kontroll som programmererne dine synes er vanskelig å jobbe med, vil underprestere spesifikasjonsarket i praksis.
Kjølevæskesystemer, sponevakuering og kabinettdesign
Kjølevæskelevering og sponhåndtering vises sjelden øverst på en kjøpersjekkliste, men de påvirker direkte verktøyets levetid, syklustidskonsistens og hvor mye manuell rengjøringsarbeid en butikk absorberer hvert skift.
Alternativer for levering av kjølevæske
Flood-kjølevæske håndterer det meste generelt fresearbeid, mens gjennomspindelkjølevæske blir viktig for dyphullsboring og tapping der sponrydding i dybden ellers er vanskelig. Høytrykkskjølevæskealternativer hjelper til med sponbrudd i gummiaktige eller lange flismaterialer.
Chip Evakuering og full innkapsling
En spontransportør av skruetype eller hengselbelte sørger for at spon beveger seg automatisk ut av arbeidssonen i stedet for å kreve manuell raking under pauser. Et helt lukket arbeidsområde reduserer eksponeringen av kjølevæsketåke i butikken og holder spon innesluttet, noe som betyr mer når spindelhastigheten og materialfjerningshastigheten øker.
Posisjoneringsnøyaktighet og repeterbarhet
Posisjoneringsnøyaktighet beskriver hvor nær maskinen kommer en kommandert koordinat, mens repeterbarhet beskriver hvor konsekvent den går tilbake til samme punkt over mange sykluser. For det meste generelt arbeid er repeterbarhet viktigere fra dag til dag, siden det bestemmer del til del konsistens over en produksjonskjøring på en presisjon VMC-maskin .
- 0,010 mm Typisk repeterbarhet, økonomiklasse
- 0,006 mm Typisk repeterbarhet, standardklasse
- 0,003 mm Typisk repeterbarhet, presisjonsklasse
Lavere verdier indikerer strammere repeterbarhet på tvers av maskinklasser
Tilbakemeldingsmetoden spiller en direkte rolle her. Halvlukkede systemer er avhengige av en roterende koder ved motoren for å utlede posisjon, mens lukkede sløyfesystemer legger til en lineær skala på selve aksen for å måle faktisk bordposisjon, som kompenserer for kuleskrueslitasje og termisk ekspansjon over tid. Kjøpere som retter seg mot en stram toleranseklasse på en presisjon VMC-maskin bør spørre spesifikt hvilken tilbakemeldingsmetode som er tilpasset i stedet for å anta det fra prisnivået alene.
Automatiseringskompatibilitet: Pallevekslere, robotlasting og stangmating
Selv om automatisering ikke er en del av ditt første kjøp, er det verdt å bekrefte om maskinarkitekturen støtter det senere. Å legge til automatisering til en maskin som aldri ble designet for det er langt vanskeligere enn å starte med de riktige tilgangsportene og kontrollgrensesnittet fra dag én.
- Manuell lasting med en enkelt operatør som passer på en maskin, egnet for lavt volum eller svært varierte delkjøringer
- Robotcelle-integrasjon, der en seksakset robotarm laster og losser deler fra en armatur mens operatøren styrer flere maskiner samtidig
- Pallebassengsystemer, der flere forhåndslastede paller automatisk står i kø slik at spindelen fortsetter å kutte mellom operatørbesøk
- Forlenget drift uten tilsyn eller lys ut, kombinerer pallebassenger, i prosesssondering og overvåking av verktøylevetid for produksjonskjøringer over natten
Tilpasse VMC-type til din applikasjon: Formfremstilling, bildeler og generell maskinering
Ikke alle applikasjoner veier de samme faktorene likt. En butikk med fokus på VMC for formfremstilling prioriterer stivhet og repeterbarhet over rå gjennomstrømning, mens en butikk som driver en bildeler VMC maskin line prioriterer vanligvis syklustid, automatiseringsberedskap og konsistent gjennomstrømning over lange produksjonsserier.
- Lite vertikalt maskineringssenter
- Standard vertikalt maskineringssenter
- Presisjon / Custom Vertical Machining Center
| VMC type | Primær applikasjon | Nøkkelstyrke |
|---|---|---|
| Lite vertikalt maskineringssenter | Prototypebutikker, verktøyrom | Kompakt fotavtrykk, behov for lavere gulvplass |
| Standard vertikalt maskineringssenter | Generell jobbbutikk, bildeler VMC maskinarbeid | Balansert hastighet, reise og stivhet |
| Presisjon / Custom VMC | VMC for formfremstilling, detail parts | Tett repeterbarhet, termisk stabilitet |
Evaluering av en produsent eller leverandør av vertikalt maskineringssenter
Spesifikasjoner forteller en del av historien, men produksjonsbakgrunnen til en vertikalt bearbeidingssenter manufacturer or vertikalt bearbeidingssenter supplier forteller resten. To maskiner med tilnærmet identiske spesifikasjonsark kan fortsatt yte svært forskjellig over år med bruk, avhengig av hvor konsekvent de er bygget og støttet.
| Evalueringsområde | Hva du skal se etter |
|---|---|
| Produksjonshistorie | Årevis aktivt designe og produsere maskinmodeller, in-house komponent sourcing |
| Mulighet for tilpasning | Støtte for OEM- og ODM-forespørsler, konfigurerbar spindel, bord og kontrollalternativer |
| Ettersalgsstøtte | Tilgjengelighet av teknisk veiledning, tilgang til reservedeler, fjerndiagnosestøtte |
| Produksjonskonsistens | Repeterbar geometri og kalibreringsprosess på tvers av produksjonsenheter |
| Dokumentasjon | Tydelige driftsmanualer, vedlikeholdsplaner, kabling og parameterreferanser |
Kjøpere på jakt etter en tilpasset vertikal maskineringssenter konfigurasjonen bør bekrefte tidlig i diskusjonene om leverandøren kan justere spindelavsmalning, borddimensjon, kontrollere merkepreferanse og automatiseringsgrensesnitt som en tilpasset VMC-produsent , i stedet for å oppdage grensene for fleksibilitet sent i prosessen.
Vanlige feil å unngå når du velger en VMC-maskin
- Underdimensjonert spindelkraft for det tyngste materialet i delblandingen i stedet for den gjennomsnittlige jobben
- Ignorerer servicegodkjenning rundt maskinen for skapdører, tilgang til kjølevæsketank og fremtidig automatisering
- Med utsikt over kjølevæskefiltrering behov for den spesifikke materialflisen som genereres
- Velger utelukkende på overskriftshastighetstall mens du hopper over stivhet og repeterbarhetsgjennomgang
- Undervurderer operatøropplæringstid nødvendig for et ukjent kontrollgrensesnitt
- Behandle en rimelig VMC-maskin søk som en grunn til å hoppe over stivhet eller nøyaktighetsgjennomgang, når den mer nyttige tilnærmingen er å identifisere hvilke spesifikasjoner som faktisk betyr noe for din delblanding før du sammenligner alternativer
Industriens etterspørsel og hvorfor vertikale maskineringssentre fortsatt er en kjerneinvestering
Etterspørselen etter vertikale maskineringssentre har holdt seg robust fordi de dekker et bredt spekter av delgeometrier med et relativt kompakt fotavtrykk. Bransjemarkedsanalyse anslår at det globale vertikale maskineringssentersegmentet vil utvide seg fra anslått USD 7,6 milliarder i 2025 til nær USD 9,9 milliarder innen 2031 , som gjenspeiler jevn årlig vekst (Kilde: Vertical Machine Center Market Forecast, 2026 til 2031). Separat industriforskning plasserer det vertikale segmentet på omtrentlig 61 prosent andel av det bredere maskinsentermarkedet i 2026, en refleksjon av hvor mange produsenter som favoriserer fleksibiliteten og kostnadseffektiviteten til vertikale konfigurasjoner fremfor andre maskintyper (Kilde: Machining Centers Market Size and Opportunities, 2026 til 2033).
- USD 9,9 milliarder Anslått VMC-segmentverdi innen 2031
- 61 % Vertikal segmentandel av maskineringssentre, 2026
- 45 % Asia Pacific andel av etterspørsel etter maskineringssentre, 2026
Denne veksten er i stor grad drevet av produksjon av bilkomponenter, form- og formarbeid og generell industriell maskinering, tre områder hvor en vertikalt bearbeidingssenter er fortsatt et praktisk standardvalg for produsenter som veier fleksibilitet opp mot gulvplass og oppsettstid.
Om Nantong New Era Technology Co., LTD
Nantong New Era Technology Co., LTD har spesialisert seg på å utvikle, designe og produsere numeriske kontrollmaskiner og CNC-maskinverktøy i mer enn tjue år, støttet av et dedikert team på tvers av teknologiutvikling, produksjon og salgstjeneste. Som en VMC maskin manufacturer drifte en etablert vertikalt bearbeidingssenter factory i Kina har selskapet kontinuerlig absorbert avansert teknisk utvikling fra inn- og utland, og vokst til en produsent med komplett produksjons- og monteringsevne.
Jobber både som OEM Produsent for vertikalt maskineringssenter og en ODM VMC maskin China partner, Nantong New Era Technology fokuserer på å gi kundene praktiske løsninger og konsistent produktkvalitet støttet av responsiv service, enten kravet er en standardkonfigurasjon eller et mer skreddersydd oppsett gjennom sin CNC vertikal maskineringssenter produsent kapasitet.
Ofte stilte spørsmål
-
Q1: Hva brukes en VMC-maskin til?
Et vertikalt maskineringssenter brukes til fresing, boring, tapping, boring og konturering av metall og andre tekniske materialer, vanligvis for braketter, hus, plater og formhulrom.
-
Q2: Hvorfor velge et vertikalt maskineringssenter?
Et vertikalt bearbeidingssenter tilbyr enkelt oppsett, klar synlighet av skjæresonen og et mindre fotavtrykk sammenlignet med mange andre konfigurasjoner for generell delproduksjon.
-
Q3: Hva er hovedkomponentene i en VMC?
Kjernekomponenter inkluderer spindel og motor, aksestrukturen med kuleskruer og føringsveier, arbeidsbordet, den automatiske verktøyveksleren, CNC-styreskapet og kjølevæskesystemet.
-
Q4: Hvordan kontrollerer CNC en VMC-maskin?
CNC-kontrollen leser programmerte instruksjoner og koordinerer servomotorene på hver akse, spindelhastigheten og verktøyveksleren, ved hjelp av tilbakemeldingsenheter for å korrigere posisjonen under bearbeiding.
-
Q5: Hvilke operasjoner kan en VMC utføre?
Et vertikalt maskineringssenter kan utføre planfresing, sporfresing, boring, tapping, rømme, boring og konturprofilering, sammen med formhulromsetterbehandling på mange deltyper.
-
Q6: Støtter du OEM og ODM?
Støtte.
-
Q7: Hvorfor velge oss?
Uavhengig forskning og utvikling, profesjonelt team, med en lang historie.
-
Q8: Kan emballasjen din sikre produktsikkerhet?
Kan.
-
Q9: Hva er forskjellen mellom en VMC og et horisontalt maskineringssenter?
En VMC har en vertikal spindel, egnet for flate deler og formarbeid med enklere oppsett, mens et horisontalt maskineringssenter favoriserer tung flersideproduksjon med palleautomatisering.
-
Q10: Hvordan finner jeg riktig bordstørrelse for delene mine?
Begynn med din største delkonvolutt pluss feste og verktøyklaring, og sammenlign den deretter med X-, Y- og Z-bevegelsen til de vertikale maskineringssentermodellene som er under vurdering.


Hvis du er interessert i produktene våre, vennligst kontakt oss.
KONTAKTDETALJER
Nantong New Era Technology Co., LTD
- Femstjerners industripark, Chongchuan-distriktet, Nantong City, Jiangsu-provinsen, Kina
- TLF:+86-19851302688
- E-post: [email protected]
Produkter
Hurtiglenke
Nyheter
Mobilterminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alle rettigheter forbeholdt. Produsenter av CNC-bearbeidingssentre Kina fabrikk for bearbeidingssentre
