


Bransjenyheter
CNC Sinker EDM Machine Selection Guide
 2026.07.23
 Bransjenyheter
Valgguide
Hva er en Sinker EDM-maskin
A Sinker EDM maskinen former et arbeidsstykke ved å senke en dannet elektrode ned i materialet mens en rask rekke elektriske gnister eroderer overflaten for å matche elektrodegeometrien. Denne prosessen, vanligvis kalt EDM-dysesynking, fjerner materiale gjennom kontrollert gnisterosjon i stedet for skjærekraft, og det er grunnen til at hardheten har liten effekt på hvordan en Die Sinking EDM-maskin yter. Elektroden og arbeidsstykket sitter nedsenket i dielektrisk væske, og hver gnist fjerner en liten mengde materiale til det ferdige hulrommet speiler formen på elektroden.
En synkemaskin, noen ganger kalt en ram EDM-maskin, er standardverktøyet for å produsere formhulrom, dyseavtrykk og andre komplekse indre geometrier som er vanskelige eller umulige å nå med et roterende skjæreverktøy. En moderne CNC sinker EDM legger til programmerbar aksekontroll og banesykluser på toppen av denne kjerneprosessen, og det er grunnen til at de fleste nåværende EDM-maskinkjøp er CNC-baserte i stedet for manuelt betjente enheter.
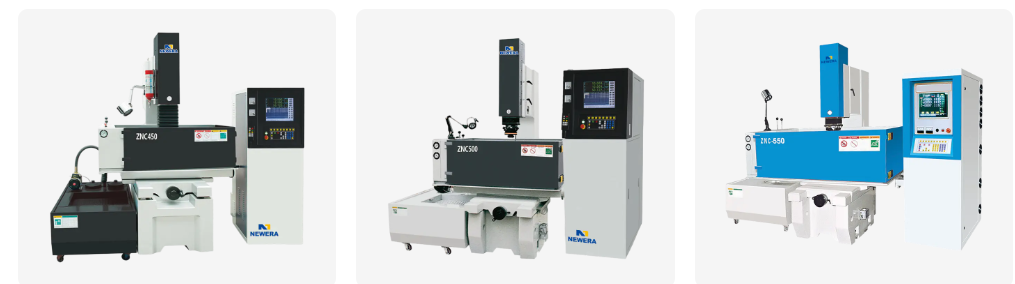
Hvordan EDM Die Sinking fungerer
Gnisterosjonssyklusen
Materialefjerning skjer gjennom tusenvis av individuelle elektriske utladninger hvert sekund, som hver fordamper en mikroskopisk mengde materiale fra både elektroden og arbeidsstykket. Fordi elektroden også slites i løpet av denne syklusen, velges elektrodemateriale og utladningsinnstillinger sammen for å balansere fjerningshastigheten mot hvor mye elektrodeform som må bevares for en etterbehandling.
Rollen til dielektrisk væske
Dielektrisk væske, vanligvis en spesialisert olje, fyller gapet mellom elektroden og arbeidsstykket, isolerer gapet til spenningen bygger seg nok til å utløse en gnist, og skyller deretter bort det eroderte rusk etterpå. Konsekvent væskesirkulasjon og filtrering forhindrer at rusk forstyrrer senere utslipp, noe som er en del av grunnen til at tankdesign og filtreringskapasitet betyr like mye som selve generatoren.
Materialer vanligvis maskinert med sinker EDM
Fordi EDM fjerner materiale elektrisk i stedet for mekanisk, kan ethvert elektrisk ledende materiale generelt maskineres uavhengig av hardhet eller seighet. Tabellen nedenfor viser materialer som ofte er sammenkoblet med en EDM-maskin.
| Material | Typisk hardhetsområde | Bearbeidbarhet med sinker EDM | Vanlig bruk |
|---|---|---|---|
| Herdet verktøystål | Opptil 60 til 65 HRC | Upåvirket av hardhet siden fjerningen er termisk og elektrisk | Injeksjonsstøpehulrom |
| Titanlegering | Moderat hardhet, høy seighet | Maskinerbar til tross for seighet som utfordrer skjærende verktøy | Luftfarts- og medisinske komponenter |
| Wolframkarbid | Svært høy hardhet | Maskinerbar gjennom gnisterosjon der sliping alene går sakte | Kutteverktøyinnsatser og slitedeler |
| Ledende keramikk | Høy hardhet, sprø | Maskinerbar hvis elektrisk ledende | Spesialiserte slitebestandige komponenter |
| Rustfritt stål | Moderat til høy hardhet | God generell bearbeidbarhet | Medisinsk og matkvalitetsverktøy |
Elektrodematerialebruk på en Die Sinker-maskin
Valg av elektrodemateriale påvirker slitasjehastighet, oppnåelig finish og hvor godt fine detaljer overføres inn i hulrommet. Diagrammet nedenfor viser et generelt bruksmønster på tvers av vanlige elektrodematerialer på en dysesynkende EDM-maskin.
Sinker EDM sammenlignet med Wire EDM og CNC-fresing
Sinker EDM er en av flere måter å produsere et presisjonshulrom eller funksjon, og å sammenligne det med wire EDM og CNC-fresing hjelper til med å avklare hvor en Die Sinking EDM-maskin passer best. Radardiagrammet nedenfor viser fem praktiske attributter på tvers av alle tre metodene.
- Sinker EDM
- Wire EDM
- CNC fresing
Materialfjerningshastighet etter utladningsstrøminnstilling
Å øke utladningsstrømmen på en EDM-maskin øker hastigheten på materialfjerning, men endrer også overflatefinish og elektrodeslitasje, og det er grunnen til at grovbearbeiding og etterbehandling vanligvis kjøres på forskjellige innstillinger. Linjediagrammet nedenfor illustrerer et generelt forhold mellom utladningsstrøm og relativ fjerningshastighet.
Typisk overflatebehandling etter maskineringstrinn
Overflatefinishen på en Die Sinking EDM-maskin forbedres ettersom prosessen går fra grovbearbeiding til gradvis finere etterbehandling. Diagrammet nedenfor viser en generell Ra-verdi, målt i mikrometer, knyttet til hvert trinn.
Maskinklasse og spesifikasjonsreferanse
Ved å matche arbeidstankstørrelse og elektrodevektkapasitet til den største formblokken eller hulrommet i produksjonen unngår man å finne ut midt i prosjektet at en maskin er underdimensjonert. Tabellen nedenfor grupperer vanlige CNC-synker EDM-maskinklasser etter generelt spesifikasjonsområde.
| Maskinklasse | Arbeidstank størrelse | Maks elektrodevekt | Posisjoneringsnøyaktighet |
|---|---|---|---|
| Liten | 400 x 300 x 250 mm | Opp til 50 kg | Pluss eller minus 0,005 mm |
| Middels | 650 x 450 x 350 mm | Opp til 150 kg | Pluss eller minus 0,005 mm |
| Stor | 1000 x 700 x 500 mm | Opp til 500 kg | Pluss eller minus 0,008 mm |
| Ekstra stor | 1500 x 1000 x 700 mm | Opp til 1000 kg | Pluss eller minus 0,01 mm |
Typisk Die Synkende EDM-produksjonsarbeidsflyt
Et ferdig hulrom produsert på en CNC synker EDM passerer vanligvis gjennom den samme brede sekvensen uavhengig av delens kompleksitet. Stadiene nedenfor skisserer den generelle flyten.
- 1 Elektrodedesign og -fabrikasjon
- 2 Oppsett og justering av arbeidsstykket
- 3 Roughing Pass
- 4 Halvmålspass
- 5 Fullfør pass
- 6 Rengjøring og inspeksjon
Hvor Sinker EDM-maskiner brukes
Presisjonen og hardhetsuavhengigheten til Die Sinking EDM Machine-arbeidet gjør den til et standardvalg på tvers av flere produksjonsinnstillinger.
-
Mold and Die Cavities
Sprøytestøpe- og støpte verktøy der indre hulromsgeometri ikke kan nås med et roterende skjæreverktøy.
-
Luftfartskomponenter
Kjølehull og komplekse egenskaper i titan- og superlegeringsdeler der konvensjonell skjæring er vanskelig.
-
Former for medisinsk utstyr
Hulrom med fine detaljer som trenger en jevn finish og tett dimensjonskonsistens over lange produksjonsserier.
-
Herdet verktøy og stanser
Stempel- og dysekomponenter maskinert etter herding, siden gnisterosjon ikke påvirkes av materialets herdede tilstand.
Velge en produsent av synkende EDM-maskin
Å jobbe med en dedikert CNC sinker EDM-maskinleverandør i stedet for en generell maskinverktøyforhandler gir vanligvis mening når en butikk trenger spesifikk kontrollprogramvare, tankstørrelse eller automatiseringsfunksjoner. Noen få praktiske sjekkpunkter hjelper til med å begrense søket blant alternativer for en OEM sinker EDM-maskin.
- Bekreft at kontrollsystemet støtter elektrodebevegelsesmønstrene og banesyklusene verktøyprogrammet trenger.
- Sjekk størrelsen på arbeidstanken og elektrodevektkapasiteten mot den største formen eller kavitetsblokken som forventes i produksjonen.
- Se gjennom servorespons og gapkontrollytelse, siden dette påvirker hvor konsekvent gnistgapet opprettholdes under en lang målgang.
- Spør om generatortype og hvordan utladningsenergien justeres mellom grov- og finarbeid.
- Se på dielektrisk væskefiltrering og sirkulasjonskapasitet, siden væskerenshet påvirker både finishkvalitet og elektrodeslitasje.
En rekke kjøpere ser mot en synkende EDM-maskinprodusent i Kina når volumet eller tilpasningsbehovene vokser, hovedsakelig på grunn av konsentrasjonen av kontrollprogramvareutvikling, generatordesign og mekanisk byggeevne innenfor en enkelt forsyningsregion. Det er også her en automatisk dysesynkende EDM-maskin, bygget med automatisk elektrodeskifting og uovervåket syklusfunksjoner, pleier å være enklest å hente sammen med standard manuell tankdesign.
Bakgrunn for produksjon
Nantong New Era Technology Co., LTD har fokusert på å utvikle, designe og produsere numeriske kontrollmaskiner og CNC-maskinverktøy i mer enn 20 år, støttet av et team som spenner over teknologiutvikling, produksjon og salgsservice.
- Erfaring 20 år
- Forretningsmodell OEM og ODM EDM Maskinutvikling
- Kjerneevne CNC-maskinverktøydesign og produksjon
- Anlegg Produksjons- og monteringssenter
Teamet, som opererer som en OEM EDM-maskinprodusent og ODM EDM-synkemaskinfirma, jobber med kunder for å matche maskinkonfigurasjon, som tankstørrelse, generatorinnstillinger og kontrollprogramvare, til delene som produseres, og trekker på pågående utvikling i feltet for å avgrense maskindesign over tid.
Hva du bør sjekke før du kjøper en Die Sinker-maskin
- Be om en prøvehuleprøve på et representativt materiale før du forplikter deg til en full bestilling.
- Kontroller at kontrollprogramvaren støtter elektrodebiblioteket og kretsmønsteret som verktøyprogrammene dine allerede bruker.
- Bekreft aksevandring og tankstørrelse mot din største forventede formblokk, ikke bare din gjennomsnittlige delstørrelse.
- Gjennomgå hvor enkelt forbruksvarer som filtre og elektrodeholdere kan skaffes for kontinuerlig drift.
- Diskuter opplæring og oppsettstøtte for kontrollsystemet slik at nye programmer kan bygges uten en lang læringskurve.
Ofte stilte spørsmål
-
Q1. Hva er en sinker EDM-maskin
En sinker EDM-maskin, også kalt en die sinker-maskin eller ram EDM-maskin, former et arbeidsstykke ved å senke en dannet elektrode inn i materialet mens gjentatte elektriske gnister eroderer overflaten for å matche elektrodeformen.
-
Q2. Hvordan fungerer EDM-dysenking
En formet elektrode og arbeidsstykket er nedsenket i dielektrisk væske, og en serie hurtige elektriske utladninger mellom de to eroderer materiale fra arbeidsstykket i elektrodens mønster.
-
Q3. Hva er synkende EDM
Dysesynkende EDM er det generelle prosessnavnet for bruk av en synkende EDM-maskin for å danne hulrom, slik som mugg- og dyseavtrykk, gjennom kontrollert gnisterosjon i stedet for skjæreverktøy.
-
Q4. Hva er ram EDM
Ram EDM er et annet vanlig navn for synker EDM, og refererer til ramsen som driver elektroden nedover i arbeidsstykket under maskineringssyklusen.
-
Q5. Hvilke materialer kan EDM maskin
EDM fungerer på ethvert elektrisk ledende materiale, som dekker de fleste verktøystål, rustfritt stål, titanlegeringer, wolframkarbid og diverse ledende keramikk.
-
Q6. Kan EDM maskinherdet stål
Ja, siden materialfjerning skjer gjennom elektrisk utladning i stedet for skjærekraft, har hardhet liten effekt på hvordan prosessen utføres.
-
Q7. Kan EDM maskin titan
Ja, titanlegeringer er ofte maskinert med EDM, spesielt for luftfarts- og medisinske komponenter der deres seighet gjør konvensjonell skjæring vanskeligere.
-
Q8. Kan EDM kutte karbid
Ja, wolframkarbid er en vanlig EDM-applikasjon, spesielt for skjæreverktøyinnsatser og slitedeler der sliping alene ville være sakte og vanskelig.
-
Q9. Hvor nøyaktig er EDM-bearbeiding
Plasseringsnøyaktigheten på en velholdt sinker EDM-maskin faller vanligvis i området rundt pluss eller minus 0,005 mm, selv om det nøyaktige tallet avhenger av maskinklassen og prosessinnstillingene.
-
Q10. Hvilken overflatefinish kan EDM oppnå
Overflatefinishen avhenger av bearbeidingsstadiet, med grove passeringer som etterlater en grovere tekstur og etterbehandlinger som er i stand til å nå en fin, nesten speilnivå overflate.


Hvis du er interessert i produktene våre, vennligst kontakt oss.
KONTAKTDETALJER
Nantong New Era Technology Co., LTD
- Femstjerners industripark, Chongchuan-distriktet, Nantong City, Jiangsu-provinsen, Kina
- TLF:+86-19851302688
- E-post: [email protected]
Produkter
Hurtiglenke
Nyheter
Mobilterminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alle rettigheter forbeholdt. Produsenter av CNC-bearbeidingssentre Kina fabrikk for bearbeidingssentre
