


Bransjenyheter
Hjem / Nyheter / Bransjenyheter / EDM-typer forklart: En praktisk veiledning til CNC Sinker EDM-maskinklasser
EDM-typer forklart: En praktisk veiledning til CNC Sinker EDM-maskinklasser
 2026.08.26
 Bransjenyheter
Spør ti verktøyromsledere hvilken EDM-maskin de bruker, og du vil høre ti varianter av det samme svaret: søkke-, wire- eller hullboring. Den delen som forvirrer nye kjøpere er kontrollnivået som er trykt på maskinen – ZNC, PNC eller CNC. Hvis jobben din involverer et blindformhulrom med en formet elektrode, er den praktiske avgjørelsen vanligvis kontrollnivået, ikke prosessfamilien. Denne veiledningen starter med de viktigste EDM-prosesstypene, og sammenligner deretter de tre sinker EDM-kontrollarkitekturene og viser hvilken som passer til et typisk butikkbudsjett og arbeidsmengde.
Oversikt over EDM-typer: synke-, lednings- og hullboring
Elektrisk utladningsbearbeiding fjerner materiale med kontrollerte gnister mellom to elektroder. En synke-EDM danner formen av en forhåndsbearbeidet elektrode inn i arbeidsstykket under dielektrisk væske. Wire EDM kutter en bane gjennom et solid arbeidsstykke ved hjelp av en tynn strømførende ledning. Hullboring EDM bruker en roterende rørformet elektrode for å lage dype hull med liten diameter. Mikro EDM skalerer det samme prinsippet ned til svært små funksjoner. Blant disse er sinker EDM det vanligste valget for mugghulrom fordi det kan produsere blindlommer, ribber og strukturerte overflater som ledningen ikke kan nå.
| EDM-type | Prosess | Best for | Elektrode | Typisk resultat |
|---|---|---|---|---|
| Sinker EDM | Dannet elektrode eroderer et hulrom | Form hulrom, matriser, komplekse 3D-former | Grafitt eller kobberblokk | Blind hulrom med fin eller strukturert finish |
| Wire EDM | Reisetråd skjærer gjennom delen | Presisjonsstanseverktøy | Messing eller sinkbelagt ledning | Rene kanter og høy dimensjonsnøyaktighet |
| Hullboring EDM | Roterende rørelektrode brenner et dypt hull | Kjølehull, starthull for trådgjenging | Rørformet messing- eller kobberelektrode | Rask dyphullsboring med mindre grad |
| Micro EDM | Miniatyrelektroder med lav utladningsenergi | Mikroformer, dyser, medisinske komponenter | Mikrostav eller rørelektrode | Veldig fine detaljer og små funksjoner |
Avveiningene handler ikke bare om form. Wire EDM har ingen sidekraft og produserer veldig rene kanter, men den trenger et starthull og skjærer bare gjennom funksjoner. Sinker EDM utmerker seg når en elektrode kan nå et komplekst hulrom direkte. For butikker som vurderer sin første maskin, synker EDM-maskiner forbli det mest fleksible inngangspunktet fordi en enkelt elektrode kan gjenbrukes for et parti med identiske hulrom.
I en sinker EDM er arbeidsprinsippet enkelt: et servohode holder elektroden, den dielektriske tanken omgir bearbeidingsområdet, og arbeidsstykket sitter på bordet med et kontrollert gnistgap mellom elektroden og delens overflate.
Forenklet isometrisk visning av et synke EDM-system.
Sinker EDM-kontrollnivåer: ZNC, PNC og CNC
Når du har bestemt deg for sinker EDM, definerer kontrollsystemet maskinens kapasitet, pris og nivået av operatørferdigheter den krever. Tre kontrollarkitekturer er vanlige i markedet: ZNC, PNC og CNC. De deler det samme mekaniske fundamentet, men varierer i hvor mye av maskineringssekvensen som er automatisert.
ZNC-maskiner: Manuell posisjonering med en automatisk Z-akse
ZNC står for Z-akse numerisk kontroll. Maskinen håndterer gnistdybden automatisk, mens operatøren plasserer X og Y manuelt og styrer elektrodeoppsettet. Dette er den enkleste sinker EDM-arkitekturen og et praktisk alternativ for verktøyrom med erfarne settere og lave produksjonsvolum. Hvis arbeidsflyten din er små partier, en kompakt ZNC-450 søkke EDM gir deg en kontrollert gnistsyklus uten en avansert kontrollinvestering.
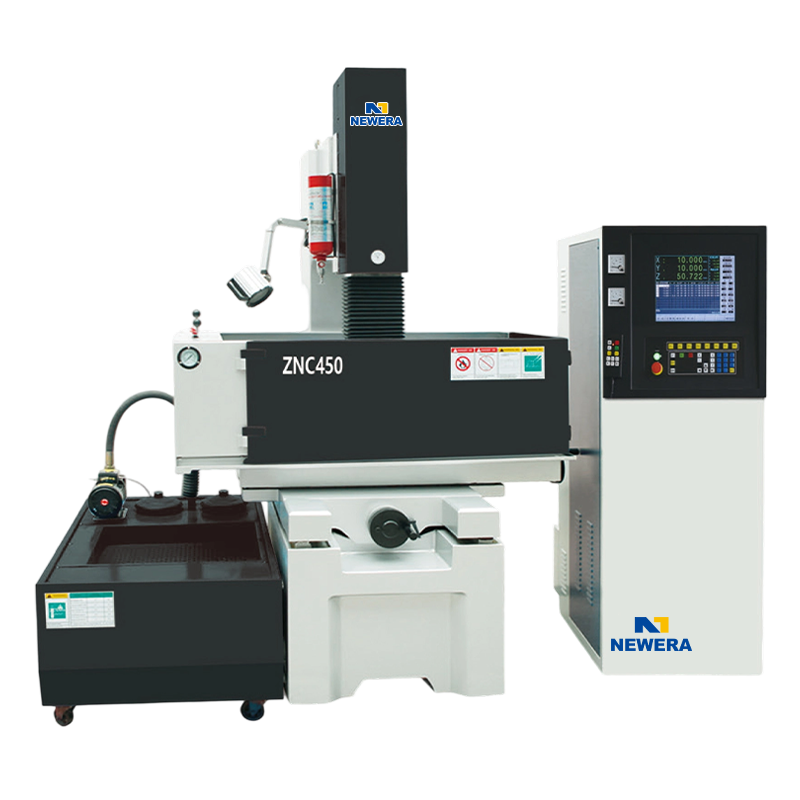 ZNC 450 EDM Dysesynkemaskin/Sinker EDM-produsenter, Company - Nantong Ny Nantong New Era Technology Co., Ltd er Kina OEM/ODM ZNC 450 EDM Die Sinking Machine/Sinker EDM produsenter og selskap, Fog system de... Se produkt →
PNC-maskiner: programmerte posisjoner og sekvenser
PNC-maskiner legger til minne og programmerbar posisjonering. Operatøren kan lagre elektrodeposisjoner, gnistdybder og spylesekvenser, noe som reduserer oppsetttiden når en form har flere hulrom. For butikker som produserer større partier eller hyppige gjentatte jobber, er automatiseringen en PNC-450 søkke EDM gir betaler vanligvis raskt tilbake gjennom mer konsistente sykluser og mindre tilsyn.
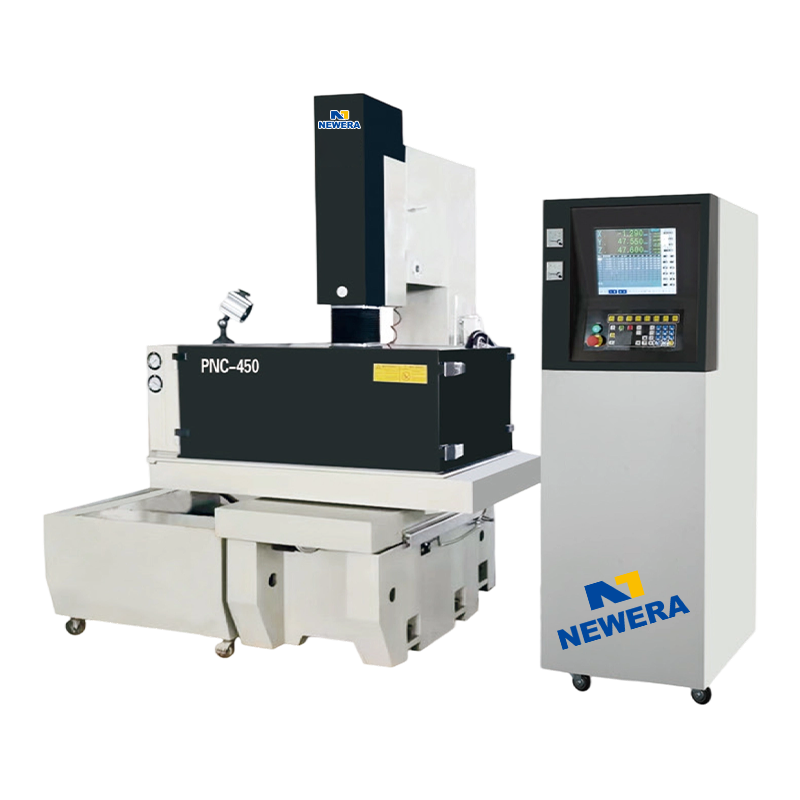 PNC 450 EDM Dysesynkemaskin/Sinker EDM-produsenter, Company - Nantong Ny Nantong New Era Technology Co., Ltd er Kina OEM/ODM PNC 450 EDM Die Sinking Machine/Sinker EDM produsenter og selskap, Fog system de... Se produkt →
CNC-maskiner: Full flerakset maskinering
CNC sinker EDMer tar konseptet videre med full fleraksekoordinering. Kontrollen kan drive X, Y, Z og flere roterende akser, bane elektroden for å forbedre spylingen, skape konisk eller spiralformet erosjon og støtte uovervåket kjøring med verktøyskiftende systemer. Dette er kategorien å velge for høypresisjonsform- og dysearbeid der repeterbarhet og lange uovervåkede kjøringer rettferdiggjør den høyere prisen. En maskin i denne klassen, for eksempel CNC-540 søkke EDM , flytter oppsettarbeidet fra operatøren til CAM-programmet.
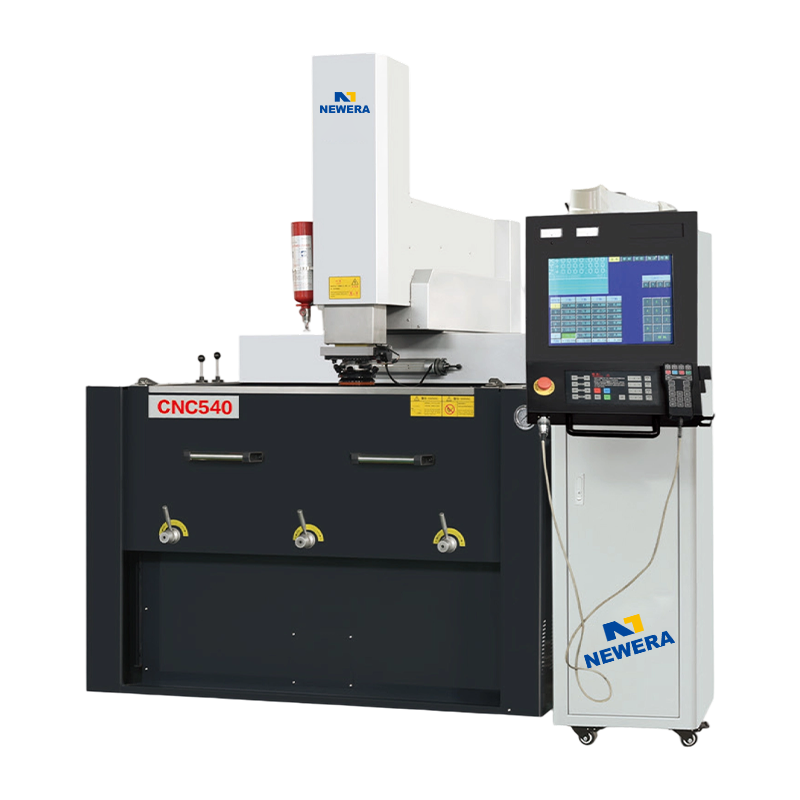 CNC 540 EDM Dyse-synkemaskin/Sinker EDM-produsenter, Company - Nantong New Nantong New Era Technology Co., Ltd er Kina OEM/ODM CNC 540 EDM Die Sinking Machine/Sinker EDM produsenter og selskap, den høye stive... Se produkt →
Relativ sammenligning av ZNC-, PNC- og CNC-kontrollnivåer. Høyere prisscore betyr en dyrere maskin.
Hvordan velge riktig EDM-type
Det finnes ikke noe universelt svar. Beslutningen bør starte med delgeometri og deretter gå over til produksjonsvolum. I maskinindustrien er den mest pålitelige tilnærmingen å matche prosessfamilien til funksjonsformen først, og deretter velge kontrollnivå basert på hvor mange timer maskinen faktisk skal kjøre.
- Blindhulrom med dannede elektroder peker mot synke-EDM.
- Gjennomskårne konturer i herdet stål peker mot wire EDM.
- Dype kjølehull eller trådgjengende hull peker mot hullboring EDM.
- Høy blanding og hyppige gjentakende jobber gjør en PNC-maskin attraktiv.
- Uovervåket drift døgnet rundt er hvor CNC tjener sin premie.
- Lavt volum og svært dyktige operatører kan fortsatt oppnå gode resultater med ZNC.
Før du godkjenner et budsjett, bør du gå gjennom hva en sinker EDM realistisk kan håndtere slik at du ikke overkjøper presisjon eller underdimensjonerer arbeidstanken.
Ofte stilte spørsmål om EDM-typer
Hva er forskjellen mellom EDM og sinker EDM?
EDM er den bredere prosessfamilien. Sinker EDM er den spesifikke typen som bruker en formet elektrode for å erodere et hulrom inn i et arbeidsstykke.
Hva er de tre hovedtypene av EDM?
De tre hovedtypene er sinker EDM, wire EDM og hullboring EDM. Micro EDM er noen ganger oppført som en fjerde kategori.
Hvilken EDM-type er best for formfremstilling?
Sinker EDM passer vanligvis best for mugghulrom fordi den kan produsere blinde, komplekse former med en formet elektrode.
Hva betyr ZNC i en EDM-maskin?
ZNC betyr at Z-aksen er numerisk kontrollert mens X og Y er posisjonert manuelt. Det er kontrollarkitekturen på inngangsnivå.
Er en CNC EDM-maskin verdt den ekstra kostnaden?
For butikker som kjører støpeformer med flere hulrom eller uovervåket skift, betaler CNC-maskiner vanligvis tilbake gjennom lavere arbeidskostnader og bedre repeterbarhet.
Kan wire EDM lage et blindhulrom?
Nei. Wire EDM skjærer bare gjennom arbeidsstykket, så et blindhulrom krever normalt en synke-EDM med en formet elektrode.


Hvis du er interessert i produktene våre, vennligst kontakt oss.
KONTAKTDETALJER
Nantong New Era Technology Co., LTD
- Femstjerners industripark, Chongchuan-distriktet, Nantong City, Jiangsu-provinsen, Kina
- TLF:+86-19851302688
- E-post: [email protected]
Produkter
Hurtiglenke
Nyheter
Mobilterminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alle rettigheter forbeholdt. Produsenter av CNC-bearbeidingssentre Kina fabrikk for bearbeidingssentre
