


Bransjenyheter
Hjem / Nyheter / Bransjenyheter / CNC overflateslipemaskin: Den komplette kjøpsveiledningen for presisjonssliping
CNC overflateslipemaskin: Den komplette kjøpsveiledningen for presisjonssliping
 2026.08.20
 Bransjenyheter
Ditt siste tilbud krever flate, parallelle overflater på 20-tommers brede, 60-tommers lange stålplater, og toleransen måles i tideler av en tusendel av en tomme. CNC overflateslipemaskinen du installerer for den jobben vil avgjøre om bestillingen genererer fortjeneste eller en haug med avviste deler.
Etter mer enn 20 år med bygging av presisjonsmaskiner gir vi alle kjøpere det samme rådet på fire punkter: sjekk bordkapasiteten først, deretter flathetsevnen, deretter kontrolltypen og til slutt produsentens langsiktige støtte. Når de fire er riktige, er de resterende detaljene enkle å avgjøre.
Det rådet kommer fra direkte erfaring. kl Nantong New Era-teknologi , har vi designet og produsert CNC-overflateslipemaskiner ved siden av EDM- og maskineringssenterlinjene våre, så vi ser hvordan disse maskinene oppfører seg i formbutikker, delefabrikker og verktøyrom på tvers av forskjellige markeder.
Hva en CNC overflateslipemaskin gjør
En CNC overflateslipemaskin fjerner materiale med en roterende slipeskive for å lage et flatt, parallelt, glatt referanseplan. Arbeidsstykket holdes på en elektromagnetisk chuck som sitter på et frem- og tilbakegående bord; bordet pendler frem og tilbake under hjulet mens hjulhodet mates ned i kontrollerte trinn. I en CNC-maskin utføres bordtraversering, kryssmatingsposisjon, vertikal nedmating, dressing-sykluser og hjulslitasjekompensasjon automatisk fra et delprogram.
Strukturen er enkel i konsept, men krevende i praksis: hver komponent må motstå avbøyning og varme hvis den endelige overflaten skal være virkelig flat. Det merkede diagrammet nedenfor viser nøkkelelementene i en typisk konfigurasjon.
Figur 1. Isometrisk skjematisk av en CNC overflatesliper: 1 maskinseng, 2 bord med magnetchuck og arbeidsstykke, 3 slipeskive og beskyttelse, 4 hjulhode og spindel, 5 CNC kontrollpanel, 6 søyler med vertikale føringer.
Mest vanlige maskinkonfigurasjoner
- Horisontal-spindel, frem- og tilbakegående overflatesliper — standardvalget for presisjons flatsliping i verktøyrom og produksjonsbutikker.
- Vertikal-spindel overflatesliper — bruker overflaten til et kopphjul eller segmenthjul for rask fjerning av smuss over store arbeidsområder.
- Roterende bordsliper – passerer kontinuerlig arbeidet under hjulet, egnet for runde eller ringformede deler.
På tvers av disse typene forblir den horisontale spindelmaskinen arbeidshesten fordi den balanserer presisjon, stivhet og kostnad.
Hvordan velge riktig CNC overflatesliper
Kjøpere spør regelmessig om én universell spesifikasjon, men det finnes ikke noe enkelt svar. En formplatejobb, et parti presisjonsslitasjeplater og en langvarig produksjonsdel favoriserer hver sin maskin. Arbeid gjennom disse seks punktene i rekkefølge:
- Bord og reisekonvolutt. Bordet må bære det lengste arbeidsstykket ditt og fortsatt gi rom for overkjøring av hjul.
- Spindelkraft og hjulstørrelse. Mer kraft fjerner massen raskere, men hjulhodet må holde seg stivt.
- Flathet og parallellitet. Kontroller akseptverdiene over hele slipelengden, ikke bare et kort prøvestykke.
- Kontrollnivå. Velg manuell, programstyrt eller full CNC i henhold til batchmønsteret og operatørferdighetene dine.
- Automatisering og tilbehør. Automatisk hjuldressing, kjølevæskefiltrering og en magnetisk chuck sparer timer i produksjonen.
- Bygg kvalitet og service. Støpt maskinbase, føringsbanedesign og produsentens evne til å levere reservedeler betyr mer enn malingen.
| Maskinklasse | Operatør arbeidsmengde | Batchstørrelse | Repeterbarhet | Typisk bruk |
|---|---|---|---|---|
| Manuell presisjons overflatesliper | Høy | Enkeltganger | Operatøravhengig | Verktøyrom, muggreparasjon |
| Hydraulisk rektangulær kvern | Middels | Middels | Bra | Flate plater, formstål |
| Programstyrt overflatesliper | Lav til middels | Middels to large | Høy | Batch produksjon, automatisk dressing |
| Full CNC overflatesliper | Programmeringsferdigheter | Liten til stor | Veldig høy | Komplekse sykluser, løp uten tilsyn |
Hvis arbeidet ditt innebærer hyppige batchbytter, a programstyrt overflateslipemaskinlinje tilbyr en praktisk mellomting: lagrede slipesykluser håndterer oppsettet raskt, mens automatisk dressing holder hjulet i en konsekvent skjæretilstand.
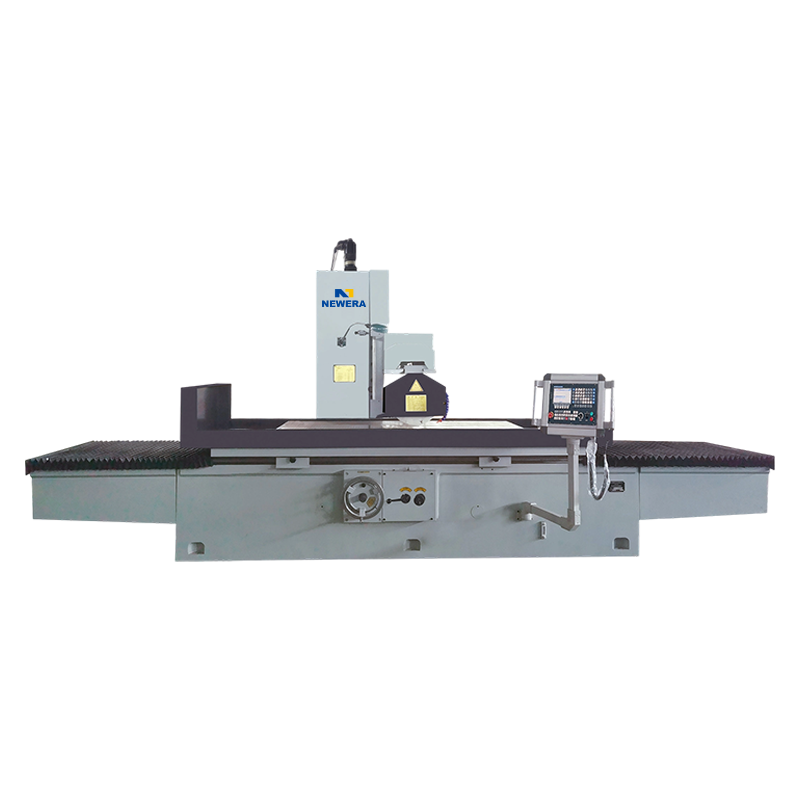 CKM7140/7150/7163/7180 Programkontrollerte overflateslipemaskiner produsenter Nantong New Era-teknologi Co., Ltd is China OEM/ODM CKM7140/7150/7163/7180 Program Controlled Surface Grinding Machine manufacturers and... Se produkt →
Hvilken presisjon kan du forvente?
Flathet er antallet kjøpere spør om først. En presisjons overflatesliper i god stand holder normalt flathet innenfor 0,005 mm over 500 mm slipelengde, og høypresisjonsmaskiner forbedrer den mot 0,003 mm. Parallelliteten mellom de to ansiktene forblir i samme størrelsesorden. Overflatefinish er en egen parameter; diagrammet nedenfor viser typiske Ra-verdier i mellomområdet for vanlige etterbehandlingsprosesser.
Figur 2. Ra-verdier i mellomområdet for vanlige etterbehandlingsprosesser, basert på typiske maskineringshåndbokdata; lavere er jevnere.
Den samme Ra-verdien på to forskjellige maskiner kan fortsatt skjule forskjeller i brennmerker, hjulslitasje og termisk stabilitet. Kontrollert mating og automatisk dressing påvirker disse resultatene like mye som selve spindelen. For dyse- og verktøyarbeid, vår 250AH presisjons overflateslipemaskiner kombiner fine nedmatingstrinn med et stivt hjulhode, som holder dette presisjonsnivået praktisk i et mellomstort verktøyrom.
 250AH/250AHR/250AHD presisjonsoverflateslipemaskinprodusenter, selskap - Nantong New Era-teknologi Co., Ltd is China OEM/ODM 250AH/250AHR/250AHD Precision Surface Grinding Machine manufacturers and company, Se produkt →
CNC vs. manuelle og hydrauliske overflateslipere
På en manuell overflatesliper avhenger kvaliteten av operatørens disiplin: frekvensen av hjulbehandling, kjølevæskestrøm og nedmatingsvurdering skifter del til del. Programstyrte og CNC-maskiner flytter det ansvaret til kontrollsystemet. De målbare gevinstene er de samme i nesten alle butikker:
- Repeterbar flathet fra den første delen av en batch til den siste.
- Automatisk hjuldressing etter et programmert antall passeringer.
- Kortere oppsettstid når samme jobb kommer tilbake.
- Mer stabil overflatefinish uavhengig av skifteskift.
Flathetsevnen skalerer også med dellengde. Tabellen nedenfor viser typiske akseptområder for standard- og høypresisjonssliping over vanlige slipelengder.
Figur 3. Illustrerende akseptområder for flathet som vanligvis finnes i spesifikasjonsark for overflatesliper; faktiske verdier avhenger av maskinmodell og tilstand.
Den største fordelen er utnyttelsen. En CNC- eller programstyrt maskin kan kjøre en komplett dress-and-slip-syklus med kun lett tilsyn, og frigjøre din beste maskinist for oppsett- og målearbeid. Avveiningen er inngangsprisen og behovet for noen som kan programmere sykluser.
Mange butikker trenger ikke en full CNC-kontroller for å automatisere så langt. Den M7132 til M7180 horisontale aksel rektangulære bordslipere bruk drevet bordreise og kryssmating for å redusere den fysiske arbeidsbelastningen samtidig som de tillater manuell kontroll, noe som gjør dem til et naturlig trinn mellom benksliping og full CNC.
 M7132/7140/7150/7163/7180-16 horisontalt skaft rektangulært bord overflatesliping Nantong New Era-teknologi Co., Ltd is China OEM/ODM M7132/7140/7150/7163/7180-16 Horizontal Shaft Rectangular Table Surface Grinding Mac... Se produkt →
Applikasjoner vi ser hver dag
Overflateslipere produserer de flate referanseflatene som senere operasjoner bygger på. Bransjene som er avhengige av dem deler et felles behov for presise datum:
- Form og form: dyseblokker, formplater og innsatser som må lukkes og justeres innenfor mikron.
- Bil: girplater, clutchseparasjonsplater og bremseflater.
- Luftfart: inspeksjonsarmaturer og bladrotreferanseblokker.
- Medisinsk og elektronikk: presisjonsavstandsstykker, sensorhus og testarmaturer.
I disse butikkene er sliping ofte den første operasjonen etter saging, fordi den skaper datoen som all etterfølgende maskinering refererer til. For praktiske tips og driftserfaring som går utover katalogen, vår bransjenyhetsdekning av verktøymaskiner forklarer hva du skal se under installasjon, påkledning og oppsett.
Budsjettering og langsiktig verdi
Prislapper er enkle å sammenligne; livssykluskostnader er det ikke. Fire kostnadsposter avgjør hva en overflatesliper egentlig koster deg:
- Maskinpris. Tabellstørrelse og kontrollnivå dominerer denne figuren.
- Verktøy. Hjulbalanseringsstativ, diamantkommode, kjølevæskefilter og en god magnetisk chuck.
- Installasjon og opplæring. En CNC-kvern er bare så produktiv som operatøren som programmerer den.
- Vedlikehold og reservedeler. Føringsslitasje, hydraulikkoljekvalitet og spindellagre bestemmer maskinens tiende års nøyaktighet.
Vår erfaring er at kjøpere som sammenligner akseptverdier for flathet, veiledningsdesign og kontrollfunksjoner før de ser på prislappen konsekvent ender opp med lavere kostnad per jorddel. En maskin fra en produsent med eget produksjons- og monteringssenter gir deg også ett sted å gå for svar, og at trygghet er en del av verdien.
Vanlige spørsmål om CNC overflateslipemaskin
Hva er en CNC overflateslipemaskin?
En CNC overflateslipemaskin bruker en roterende slipeskive for å produsere flate, parallelle, glatte overflater på metalldeler. CNC-kontrollen automatiserer bordkjøring, kryssmating, nedmating, hjuldressing og slitasjekompensasjon, slik at operatøren kan gjengi det samme resultatet på alle deler.
Hva er forskjellen mellom en overflatesliper og en sylindrisk sliper?
En overflatesliper produserer flate overflater på arbeidsstykker som holdes på et frem- og tilbakegående bord, mens en sylindrisk sliper roterer arbeidsstykket rundt sin egen akse for å slipe rundt utvendig eller innvendig diameter. Begge bruker slipeskiver, men maskinens kinematikk og arbeidsholding er helt forskjellige.
Hvor mye koster en CNC overflateslipemaskin?
Prisen er hovedsakelig drevet av bordstørrelse, spindelkraft og kontrollnivå. En liten manuell overflatesliper er det billigste inngangspunktet, mens en full CNC-maskin med automatisk dressing og kjølevæskefiltrering representerer en større investering, men for batchproduksjon betaler den seg vanligvis tilbake i spart arbeid og redusert skrap.
Hvilken overflatefinish kan en overflateslipemaskin oppnå?
Typiske Ra-verdier varierer fra 0,2 til 0,8 µm for vanlig overflatesliping. Med fin dressing, balanserte hjul og stabil kjølevæske kan presisjonsmaskiner nå omtrent 0,1 µm Ra, som dekker de fleste form- og verktøykrav.
Hva er forskjellen mellom en horisontal spindel og en vertikal spindel overflatesliper?
En horisontal spindelmaskin sliper med hjulperiferien og er standardvalget for flate overflater med høy presisjon; en maskin med vertikalspindel sliper med hjulflaten, fjerner metall raskere over store områder, og foretrekkes for fjerning av tungt materiale der finish er mindre kritisk.
Hvordan vedlikeholder jeg en overflateslipemaskin?
Hold den magnetiske chucken ren og avmagnetisert etter hver jobb, skyll kjølevæsken og sjekk dens konsentrasjon ukentlig, kle på hjulet når det glaserer, smør veiene etter planen, og kontroller bordets flathet og nedmatingsnøyaktighet med jevne mellomrom, slik at liten slitasje ikke blir til skrapdeler.


Hvis du er interessert i produktene våre, vennligst kontakt oss.
KONTAKTDETALJER
Nantong New Era Technology Co., LTD
- Femstjerners industripark, Chongchuan-distriktet, Nantong City, Jiangsu-provinsen, Kina
- TLF:+86-19851302688
- E-post: [email protected]
Produkter
Hurtiglenke
Nyheter
Mobilterminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alle rettigheter forbeholdt. Produsenter av CNC-bearbeidingssentre Kina fabrikk for bearbeidingssentre
