


Bransjenyheter
Hjem / Nyheter / Bransjenyheter / CNC-bearbeidingssentre forklart: typer, nøkkelspesifikasjoner og hvordan du velger
CNC-bearbeidingssentre forklart: typer, nøkkelspesifikasjoner og hvordan du velger
 2026.09.23
 Bransjenyheter
En maskineringsentreprenør ga oss en gang et tilbud på 2000 pumpehus med et enkelt krav: en ±0,008 mm boringstoleranse, dokumentert på hver del. Butikkens manuelle freser kunne treffe det tallet på en god dag, men ikke skift etter skift, og ikke med målepostene kunden etterspurte. Bestillingen gikk til en butikk som driver CNC maskineringssentre. Eierens spørsmål etterpå var akkurat det enhver kjøper burde stille: hvilken type maskineringssenter trenger jeg egentlig, og hvilke spesifikasjoner avgjør egentlig om det vil tjene penger?
Hva definerer et CNC-maskinsenter?
Sett et maskineringssenter ved siden av en CNC-fresemaskin på et butikkgulv og den synlige forskjellen er den automatiske verktøyveksleren (ATC). Et CNC-bearbeidingssenter er en datamaskin-numerisk kontrollert maskinverktøy designet for å utføre fresing, boring, boring, tapping og rømme i ett oppsett, trekke verktøy fra et magasin og skifte dem uten operatørens hender. Den ene egenskapen gjør en kutteoperasjon med ett verktøy til en sekvensiell prosess: Maskinen kan vende mot delen, bore hull, bore de kritiske diametrene og banke på gjengene – alt i én programsyklus.
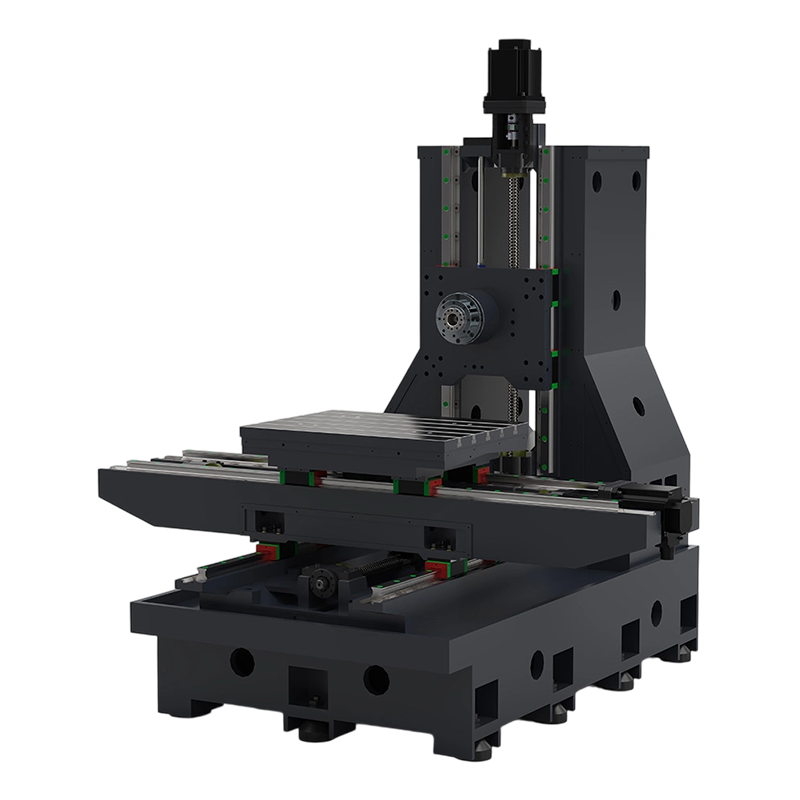
Hvorfor betyr det noe på kostnadssiden? Fordi hvert manuelt verktøyskifte er en kilde til variasjon. Verktøyet sitter annerledes i holderen, operatørens tiltrekkingsmoment er forskjellig, og spindelens oppvarmingstilstand endres. Et maskineringssenter fjerner disse variablene, og det er derfor repeterbarhet, ikke hastighet, er den virkelige grunnen til at butikker oppgraderer. Skjemaet nedenfor viser hovedkomponentene du vil evaluere på et hvilket som helst maskineringssenter - søylen, spindelhodet med drivverket, arbeidsbordet, verktøymagasinet, kontrollpanelet og basen som bærer hele strukturen.
Hovedkomponenter i et CNC maskineringssenter
For en mer detaljert gjennomgang av hvordan kontrollsystemet koordinerer spindel, akser og verktøyendringer, vår guide til hva et CNC maskineringssenter er og hvorfor det betyr noe forklarer kontrollsløyfen trinn for trinn.
De tre hovedkonfigurasjonene
Nesten hvert maskineringssenter på markedet faller inn i tre familier. Valget er drevet av formen på arbeidsstykket, antall flater som trenger bearbeiding og størrelsen på delen.
Vertikale maskineringssentre (VMCs)
VMC holder spindelen vinkelrett på bordet. Det er standard for flate deler, formplater, braketter og alle arbeidsstykker hvis kritiske funksjoner er tilgjengelige ovenfra. Oppsettet er enkelt fordi bordet er åpent på tre sider, og den første investeringen er den laveste av de tre familiene. For en butikk som kutter typiske produksjonsdeler opp til omtrent 1000 mm i X-vandring, gir en VMC det beste forholdet mellom kapasitet og investert kapital. EV850 økonomiske VMC er et representativt inngangspunkt for butikker som går opp fra manuell fresing.
 EV850 Økonomisk vertikal maskineringssenter for produksjonsbutikker Denne VMC tilbyr et rimelig inngangspunkt for butikker som flytter fra manuell fresing, med et design som letter kranlasting, vedlikeholdstilgang og en-tasts HMI-betjening. Se produkt →
Horisontale maskineringssentre (HMCs)
Roter spindelen 90 grader og du får HMC. Den horisontale orienteringen lar spon falle bort fra verktøyet og arbeidsstykket, noe som forbedrer verktøyets levetid og overflatefinish på dype boringer og boksede deler. HMC-er aksepterer også pallevekslere mer naturlig enn VMC-er, så de dominerer automatiserte celler som bearbeider transmisjonshus, ventilhus og pumpehus i middels til store volumer. Det horisontale maskineringssenteret HMC80 viser den karakteristiske layouten: spindel, søyle og et pallesystem som kan utvides til en multipallcelle.
 HMC80 Horisontalt bearbeidingssenter for automatiserte palleceller Med sin horisontale spindel og pallevennlige utforming passer denne maskinen med dypborede og boksede deler, og den kan utvides til automatisering av flere paller for middels til store volumer. Se produkt →
Gantry maskineringssentre
Når arbeidsstykket overstiger ca. 1,5 m i X-vandring, overtar portalen. Spindelen kjører på en bro støttet av to søyler, mens arbeidsstykket forblir stasjonært på sengen. Den lukkede rammen gir utmerket stivhet på tvers av en stor konvolutt, og det er grunnen til at portaler er standardutstyr i store dyse- og formbutikker, strukturell maskinering av romfart og bearbeiding av tunge plater. PL2016 portalmaskinbearbeidingssenter er et typisk eksempel på en mellomstor portal med 2000 mm X-vandring.
 PL2016 Gantry maskineringssenter for store stive arbeidsstykker En mellomstor portal med 2000 mm X-vandring, bygget for store dyse-, støpe-, romfarts- og platearbeid hvor stivhet med lukket ramme over en stor konvolutt er avgjørende. Se produkt →
| Kriterium | VMC | HMC | Gantry |
|---|---|---|---|
| Spindelorientering | Vertikal | Horisontalt | Vertikal |
| Beste delform | Flate deler, funksjoner med topptilgang | Boksede deler, dype boringer, flersidig bearbeiding | Store plater, store former, lange strukturelle deler |
| Typisk X-reise | 600–1 380 mm | 630–1000 mm | 2 000–2 500 mm |
| Chip evakuering | Moderat | Utmerket (tyngdekraftsassistert) | Moderat |
| Automatiseringspotensial | Manuell eller pall | Pall standard | Manuell eller skinnebasert |
| Relativ prisindeks | 1.0 | 1,6–1,9 | 2,2–2,8 |
Valget mellom disse familiene handler sjelden om hvilken som er «bedre». Å velge mellom en VMC og en HMC kommer ned til delgeometri og batchstørrelse - vår sammenligning av VMC vs HMC legger vedtaksreglene i praksis.
Nøkkelspesifikasjoner som bestemmer ytelsen i den virkelige verden
Fire spesifikasjonsgrupper bestemmer om et bearbeidingssenter fortjener behold: aksevandring, spindelytelse, verktøykapasitet og kontrollsystemet. De må anmeldes som en pakke, fordi en stor reise med svak spindel eller et lite verktøymagasin vil sette flaskehalser for reelle jobber uansett brosjyretall.
Aksevandringsverdier samsvarer med katalogspesifikasjoner for gjeldende New Era maskineringssentermodeller.
Aksevandring er det første filteret fordi det definerer maksimal delstørrelse. Som en praktisk tommelfingerregel, ikke kjøp en maskin hvis største deldimensjon er mer enn 70 prosent av den nominelle bevegelsen – du trenger plass til arbeid, klemmer og verktøyklaring.
| Spesifikasjon | Inngang VMC | HMC | Gantry |
|---|---|---|---|
| Arbeidsreise X/Y/Z | 850 × 560 × 560 mm | 800 × 700 × 700 mm | 2000 × 1600 × 800 mm |
| Spindel avsmalnende | BT40 | BT40 / BT50 | BT50 |
| Spindelhastighetsområde | 8 000–12 000 o/min | 6000–8000 rpm | 4000–6000 rpm |
| Verktøymagasin capacity | 16–24 verktøy | 24–40 verktøy | 16–24 verktøy |
| Typisk bruk | Former, braketter, plater | Hus, sylindre, celler | Store former, romfartsplater |
Spindelhastigheten bør matche det dominerende materialet ditt. Hvis du kutter hovedsakelig stål, er en 8000 rpm spindel tilstrekkelig og gir bedre dreiemoment ved lavere hastighet enn en 12 000 rpm enhet; hvis du kutter aluminium, er det høyere turtallsområdet verdt den ekstra kostnaden.
Matche maskinen til delen: En radarsammenligning
Butikkeiere vurderer vanligvis en maskin etter seks kriterier: oppsettsfleksibilitet, stivhet, fotavtrykkseffektivitet, automatiseringsberedskap, storkomponentkapasitet og kostnadseffektivitet. Plott de tre konfigurasjonene og avveiningene blir synlige.
Kvalitativ sammenligning – vurderinger gjenspeiler typiske styrker for hver konfigurasjon i vanlige jobbbutikkapplikasjoner.
Radaren gjør kompromisset eksplisitt. En VMC leder på fleksibilitet og kostnadseffektivitet, og det er grunnen til at det fortsatt er det vanligste første maskineringssenteret. En HMC leder på automatiseringsberedskap og brikkekontroll – det riktige svaret når samme delfamilie kjører i flere måneder. En portal fører på stivhet og store deler kapasitet, men betaler en straff i fotavtrykk og pris. Velg den dimensjonen som oftest svikter dine nåværende jobber, og la det være den avgjørende aksen.
Hvor maskineringssentre tjener penger
CNC maskineringssentre brukes i alle segmenter av presisjonsproduksjon. Det vanlige mønsteret er at jo høyere verdien av arbeidsstykket er, desto større er den økonomiske konsekvensen av en enkelt operatørfeil – og jo sterkere er saken for automatiserte, repeterbare prosesser. Typiske bruksområder inkluderer:
- Form og dyse: kjerner, hulrom og elektrodeholdere, ofte sammenkoblet med en synker EDM for skarpe indre hjørner og herdede detaljer som kuttere ikke kan nå.
- Bil: girhus, bremsekalipere, styreknoker og pumpehus i midten til høy serie.
- Luftfart: strukturelle ribber, skott og tynnveggede monolittiske deler hvor materialefjerning er høy og stivhet er kritisk.
- Medisinsk og elektronikk: instrumenthus, implantatprototyper, koblingsformer og kjøleribber der toleransene er små og batchene er små.
I formbutikker er en vanlig og effektiv splittelse å la maskinsenteret gjøre 70–80 prosent av materialfjerningen og bruke en CNC EDM for geometrien en roterende kutter ikke kan produsere. Denne kombinasjonen forklarer hvorfor muggprodusenter har en tendens til å investere i begge teknologiene i stedet for å satse på én.
Eierkostnader: Hva summerer seg over fem år
Kjøpesummen er det mest synlige tallet, men det er det minste nyttige. Over fem år inkluderer kostnadene ved å eie et maskineringssenter verktøy og arbeidshold, vedlikehold, energi, programmeringstid og kostnadene for selve gulvplassen. En maskin som kjører to skift kan rettferdiggjøre prisen på 18 til 24 måneder; den samme maskinen som kjører seks timer om dagen kan ta fem år. Kjøp kapasitet du faktisk kan laste.
Veiledende indeks for sammenlignbare arbeidskonvolutter - faktiske tilbud avhenger av alternativer, kontrollsystem og konfigurasjon.
Relativ prising mellom klasser er bare starten. Arbeidshold og verktøy legger ofte 10–20 prosent til kjøpesummen for det første jobbsettet. Energi og forbruksvarer er en mindre linje, men vedlikehold er det ikke: en mellomstor VMC trenger en spindelinspeksjon og smøreservice på en fast tidsplan, og utsettelse av dette arbeidet skaper det klassiske feilmønsteret der toleranser driver og maskinen svikter under en produksjonsordre i stedet for under planlagt nedetid.
Vedlikeholdspunkter som beskytter investeringen
Vedlikeholdsplanen som holder et maskineringssenter nøyaktig er ikke komplisert, men den må følges på en kalender, ikke på en kriseplan:
- Hvert skift – sjekk kjølevæskekonsentrasjonen, smøremåten og spindeltemperaturen; lytt etter uvanlig kuttestøy.
- Ukentlig — inspiser verktøymagasinarmen og klemmesensorene; rengjør spindelkonen.
- Månedlig — sjekk verdier for tilbakeslag og aksekompensasjon; inspisere måte dekker for chips.
- Kvartalsvis – kjør en ballbar-test for å verifisere sirkularitet og diagonal nøyaktighet.
- Årlig – full geometrisk justering, skalakalibrering og smøresystemservice.
Planlagt vedlikehold er den billigste forsikringen du kan kjøpe. Et maskineringssenter som holdes til sin kalibreringssyklus vil holde toleranse i årevis; en som er neglisjert vil forbruke dyrt verktøy og omarbeid lenge før det feiler direkte.
Ofte stilte spørsmål om CNC maskineringssentre
Q1. Hva er et CNC maskineringssenter?
Et CNC maskineringssenter er et datastyrt maskinverktøy som utfører fresing, boring, boring, tapping og rømme med en automatisk verktøyveksler, slik at flere operasjoner skjer i én programsyklus uten manuelle verktøyskift.
Q2. Hva er forskjellen mellom en VMC og en HMC?
Et vertikalt bearbeidingssenter har en vertikal spindel og passer til flate deler med funksjoner på toppen. Et horisontalt maskineringssenter har en horisontal spindel, bedre sponevakuering, og er det bedre valget for boksede deler og automatiserte palleceller.
Q3. Hvor mye koster et CNC maskineringssenter?
En VMC på inngangsnivå er den rimeligste måten, mens HMC-er koster omtrent 1,5 til 1,9 ganger mer og portaler 2,2 til 2,8 ganger mer for sammenlignbare konvolutter. Totale fem års eierskapskostnader inkluderer også verktøy, vedlikehold, energi og programmering.
Q4. Hva betyr 3-akser, 4-akser og 5-akser?
De beskriver antall kontrollerte akser. En 3-akset maskin beveger X, Y og Z. En 4-akse legger til et roterende bord. En 5-akse legger til to roterende akser slik at verktøyet kan nærme seg delen fra nesten hvilken som helst vinkel i ett oppsett.
Q5. Kan et maskineringssenter erstatte en CNC-fresemaskin?
I de fleste produksjonsarbeid, ja, fordi maskineringssenteret legger til automatisk verktøyskifte, raskere syklustider og bedre konsistens. Unntaket er svært store, lange deler som trenger den utvidede konvolutten til en dedikert fresemaskin eller portal.
Q6. Hva brukes et portalbearbeidingssenter til?
Bearbeidingssentre for portaler brukes til store arbeidsstykker som store støpeformbaser, konstruksjonsplater for romfart og overdimensjonerte braketter der X-bevegelsen overstiger ca. 1,5 m og arbeidsstykket forblir stasjonært under en bevegelig bro.


Hvis du er interessert i produktene våre, vennligst kontakt oss.
KONTAKTDETALJER
Nantong New Era Technology Co., LTD
- Femstjerners industripark, Chongchuan-distriktet, Nantong City, Jiangsu-provinsen, Kina
- TLF:+86-19851302688
- E-post: [email protected]
Produkter
Hurtiglenke
Nyheter
Mobilterminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alle rettigheter forbeholdt. Produsenter av CNC-bearbeidingssentre Kina fabrikk for bearbeidingssentre
