


Bransjenyheter
Hjem / Nyheter / Bransjenyheter / Five-Axis Gantry CNC: Den komplette kjøperveiledningen for storskala presisjonsmaskinering
Five-Axis Gantry CNC: Den komplette kjøperveiledningen for storskala presisjonsmaskinering
 2026.09.16
 Bransjenyheter
Når en 3-meters romfartsramme kommer til butikken din, handler ikke maskineringsstrategien om spindelhastighet alene. Det handler om hvorvidt én klemme kan holde toleransen over hele delens lengde. En fem-akset portal CNC-maskin svarer på det spørsmålet ved å kombinere en stor ramme i brostil med fem akser med samtidig bevegelse.
Konklusjonen først: en femakset portal CNC er den mest praktiske måten å bearbeide store, komplekse arbeidsstykker i ett oppsett. Færre håndteringer betyr bedre nøyaktighet, lavere festekostnader og kortere total syklustid. Resten av denne artikkelen forklarer hvordan strukturen fungerer, hvilke spesifikasjoner som betyr noe, og hvor denne maskinklassen får sin behold.
Hva er en femakset Gantry CNC-maskin?
En portalmaskin er bygget rundt to gulvmonterte søyler som støtter en tverrbjelke. Spindelhodet rir på bjelken, mens arbeidsstykket sitter på et bord mellom søylene. Sammenlignet med et vertikalt maskineringssenter med C-ramme, gir portaldesignen mye høyere stivhet per prisenhet når arbeidsområdet overstiger omtrent 2 meter.
Den "5-akse" delen betyr tre lineære akser (X, Y, Z) pluss to roterende akser. I de fleste portalkonfigurasjoner med fem akser er de roterende aksene en A-akse (tilt rundt X) og en C-akse (rotasjon rundt Z) innebygd i spindelhodet. Noen design plasserer roterende akser på bordet i stedet, noe som er bedre for ekstremt tunge arbeidsstykker.
Å forstå forskjellen blir lettere hvis du starter med grunnleggende bearbeidingssenter for portal og sammenligne deretter alternativene for hodestil.
Tegningen nedenfor viser de typiske strukturelle modulene til en femakset portal CNC-maskin.
Fem-akse, 3 2 eller tre-akser: Matche bevegelsen til delen
Ikke alle store deler trenger samtidig femakset bearbeiding. Mange prismatiske deler håndteres perfekt av en treakset portal eller et 3 2 posisjonshode. Avgjørelsen avhenger av hvor mange sider du trenger å nå, om overflatene er skulpturerte, og hvor ofte du har råd til å klemme igjen.
| Evne | 3-akset portal | 3 2 posisjonsmessig | 5-akse samtidig |
|---|---|---|---|
| Oppsett for en femsidig del | 4–6 | 2–3 | 1 |
| Vinklede hull og porter | Manuell indeksering | Ja | Ja |
| Kompleks 3D-konturering | Begrenset | Avtrappet finish | Single-pass finish |
| Programmeringsinnsats | Lavt | Midtdels | Høy |
| Relativ investering | Lavtest | Mid | Høyest |
Oppsett som kreves for en typisk femsidig stor del
Illustrativ sammenligning; faktisk antall oppsett avhenger av delens geometri og maskinkonfigurasjon.
Den praktiske takeawayen: Hvis delene dine for det meste er flate med sporadiske vinklede hull, sparer en 3 2 portal penger og reduserer programmeringsrisikoen. Hvis du bearbeider turbinblader, impellere, støpeinnsatser med sammensatte kurver, eller deler med vanskelig tilgjengelige underskjæringer, er samtidig femakset bevegelse den eneste måten å fullføre dem effektivt.
Nøkkelspesifikasjoner du bør sjekke før du kjøper
Arbeidskonvolutt og bord
Avstanden mellom kolonnene definerer den maksimale arbeidsstykkets bredde. Y-aksens vandring definerer dybden du kan nå fra fronten av bordet, og Z-aksens vandring styrer maksimal delhøyde pluss verktøylengde. Mål alltid armaturet inn i konvolutten også, ikke bare delen.
- X-aksevandring: normalt 3 til 12 m for portalmaskiner
- Avstand mellom søylene: velg 300–500 mm bredere enn ditt største prøvede arbeidsstykke
- Tabellbelastning: verifiser den med det faktiske arbeidsstykket pluss festevekt
Spindelytelse
Spindelkraft og dreiemoment bestemmer hvor mye materiale du kan fjerne per pass. En spindel på 10 000–15 000 o/min med 30–60 kW dekker de fleste bruksområder innen luftfart og støpestål i aluminium. For titan eller Inconel, se etter lavere hastighet med høyere dreiemoment og et solid HSK- eller Capto-grensesnitt.
Aksekonfigurasjon og roterende hode
Sjekk om de roterende aksene er et gaffelhode, et dreiehode eller et bordbasert design. Gaffelhoder er vanlige for samtidig femakset arbeid fordi de gir bedre verktøyrekkevidde og mindre interferens med tverrbjelken. For svært tunge arbeidsstykker kan et bordbasert design med B/C roterende akser være det tryggere valget.
Kontroll og CAM-kompatibilitet
Fem-akse portalmaskiner er avhengige av CNCs evne til å håndtere kinematisk transformasjon, verktøy-senterpunkt-kontroll (TCP) og unngå kollisjon. CAM-postprosessoren må matche den nøyaktige hodekinematikken. Spør byggherren om postbehandlerlisten før du signerer bestillingen.
Hvor det lønner seg: applikasjoner som trenger en femakset portal
En femakset portal CNC er ikke en generell maskin. Det tjener sine kostnader når arbeidskonvolutten er stor, delen er kompleks og gjenklemming er dyrt eller risikabelt. Tre søknadsgrupper dominerer etterspørselen.
Luftfart og forsvar
Monolittiske aluminiumsrammer, vingrebber, sperrehatter og skott kombinerer lange dimensjoner med tynne vegger og femsidig maskinering. Portalstrukturen støtter den lange X-aksen mens det roterende hodet når vinklede festelommer uten å flytte delen. Ett oppsett reduserer også geometriske feil mellom funksjoner.
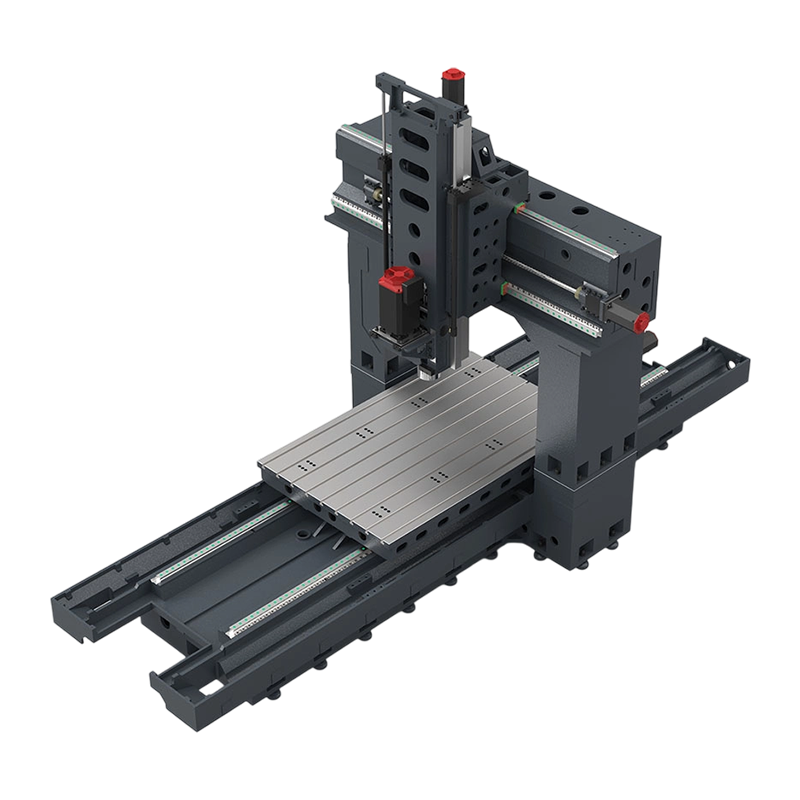 PL2518 Gantry maskineringssenter for store strukturelle deler Denne portalmaskinen med fem akser passer til lange aluminiumskomponenter og brede dyseoverflater, og tilbyr en stor arbeidskonvolutt og forbedret spindeleffekt. Dens tilgjengelige bord og smarte kontroller reduserer oppsetttiden samtidig som den forbedrer etterbehandlingseffektiviteten. Se produkt →
Produksjon av store støpeformer
Ytre panelmatriser for biler, store plastsprøytestøpeformer og støpeverktøy krever kontinuerlig overflatebehandling over brede områder. En femakset portal holder verktøyet vinkelrett på overflaten, og gir en bedre finish og skjærer mye mindre håndpolering. Den samme maskinen kan håndtere grafittelektroder når den er utstyrt med egnet spindel og støvavsug.
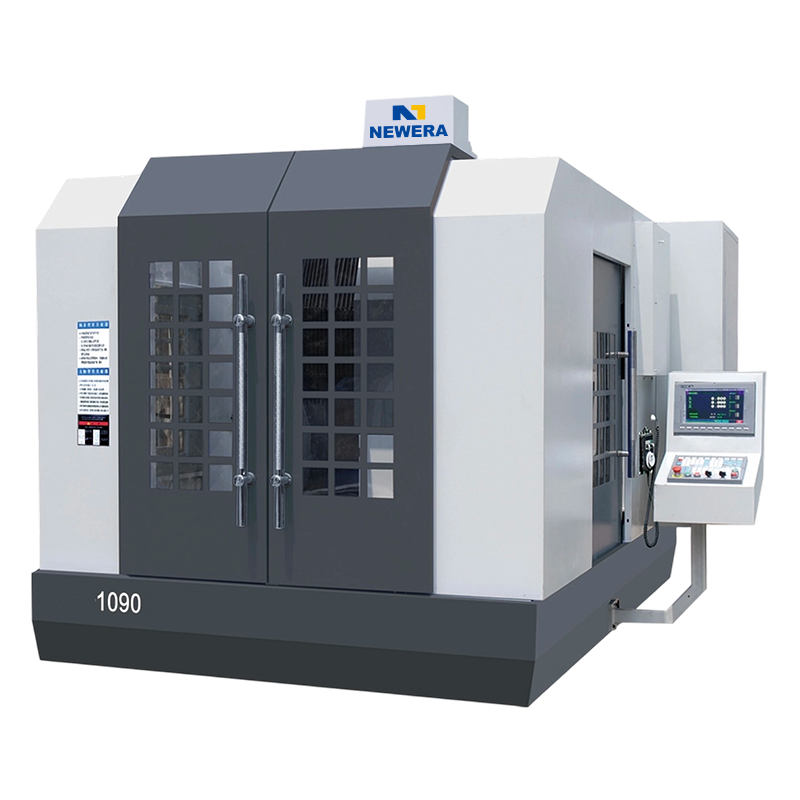 NE1090 CNC portalfresemaskin for overdimensjonerte arbeidsstykker Bygget for store former og foringsrør utenfor vertikale bearbeidingssentergrenser, bruker denne portalmøllen støpejernskonstruksjon og høyhastighets keramiske lagre for stivhet og nøyaktighet. Dens dype Z-akse rekkevidde håndterer hulrom andre maskiner ikke har tilgang til. Se produkt →
Energi, jernbane og tungt utstyr
Vindturbinbladformer, gassturbinhus, boggirammer for jernbanevogner og store girkasser overskrider ofte grensene for et vertikalt maskineringssenter. I disse tilfellene lar portalens åpne bord og store Z-akse spindelen få tilgang til dype hulrom som en C-rammemaskin rett og slett ikke kan nå.
Vanlige feil når du spesifiserer en femakset portal
- Fokuserer kun på X/Y/Z-kjøring og ignorerer høyden på tverrbjelken. En del kan passe på bordet, men likevel kollidere med strålen når hodet vipper.
- Glem at roterende akser trenger dreiemoment, ikke bare hastighet. Mange femaksede hoder ser raske ut på papir, men kan ikke holde et tungt verktøy i et vinklet kutt.
- Undervurderer læringskurven for programmering. Fem-akset samtidig maskinering krever CAM-ferdigheter, oppsettdisiplin og simuleringsvaner som treaksede butikker ikke har.
- Forsømmer verktøylengde og verktøyholderklaring. Det roterende hodet legger til fysisk størrelse, som endrer minimum rekkevidde og den laveste Z-posisjonen.
- Tilpass spindelen til materialet bare delvis - uten å ta hensyn til armaturet og demping. Lange tynne vegger på store deler kan skape skravling som ingen spindeloppgradering kan kurere.
Ofte stilte spørsmål om femakset portal CNC
Q1: Hva brukes en 5-akset portal CNC-maskin til?
Den brukes til store arbeidsstykker som trenger femsidig bearbeiding eller konturbearbeiding i ett oppsett - vanligvis strukturelle deler til luftfart, store støpeform- og formblokker og energikomponenter. Portrammen gir den stivheten som trengs for å holde nøyaktigheten over lange turer.
Q2: Hvor mye koster en 5-akset portal CNC-maskin?
Prisen avhenger av arbeidskonvolutt, spindelkraft, rotasjonsaksekonfigurasjon og kontrollsystem. Ingen to sitater er like. Den riktige tilnærmingen er å spesifisere din største del og be produsenten om å konfigurere maskinen rundt den.
Q3: Hva er forskjellen mellom et 5-akset portal og et 5-akset vertikalt bearbeidingssenter?
En VMC har en C-ramme med spindelen montert over bordet i en enkelt støpt søyle. En portal har to søyler som støtter en tverrbjelke, noe som øker stivheten og tillater mye lengre X-aksevandring. Portalen foretrekkes vanligvis når delen overstiger 2 meter.
Q4: Hvilken nøyaktighet kan en 5-akset portal CNC holde?
Nøyaktigheten avhenger av kompensasjon, termisk kontroll og skalatilbakemelding. En riktig spesifisert maskin kan holde posisjonering i området flere hundredeler av en millimeter, og det er derfor den passer til støpeform og presisjonsproduksjon. Produsenten bør gi nøyaktighetsdata målt over hele volumet, ikke bare på ett punkt.
Q5: Kan en 3-akset portal-CNC oppgraderes til fem-akset senere?
Ettermontering av et roterende hode eller bord er mulig når kontrollsystemet og drevene er kompatible, men ingeniørkostnadene nærmer seg ofte en ny maskin. De fleste bedrifter velger femakset versjon når 3-akset maskinen ikke lenger er nok.
Spørsmål 6: Hvilket vedlikehold trenger et portalbearbeidingssenter?
Vedlikehold fokuserer på smøring av føringsveier, rensing av skalatilbakemeldinger, spindelkjøling og kontroll av de roterende hodetetningene. Fordi et portal har en lang X-akse, er regelmessige nivelleringskontroller også viktige for å forhindre nøyaktighetsdrift over tid.


Hvis du er interessert i produktene våre, vennligst kontakt oss.
KONTAKTDETALJER
Nantong New Era Technology Co., LTD
- Femstjerners industripark, Chongchuan-distriktet, Nantong City, Jiangsu-provinsen, Kina
- TLF:+86-19851302688
- E-post: [email protected]
Produkter
Hurtiglenke
Nyheter
Mobilterminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alle rettigheter forbeholdt. Produsenter av CNC-bearbeidingssentre Kina fabrikk for bearbeidingssentre
